
- 12-17 دقيقة للقراءة
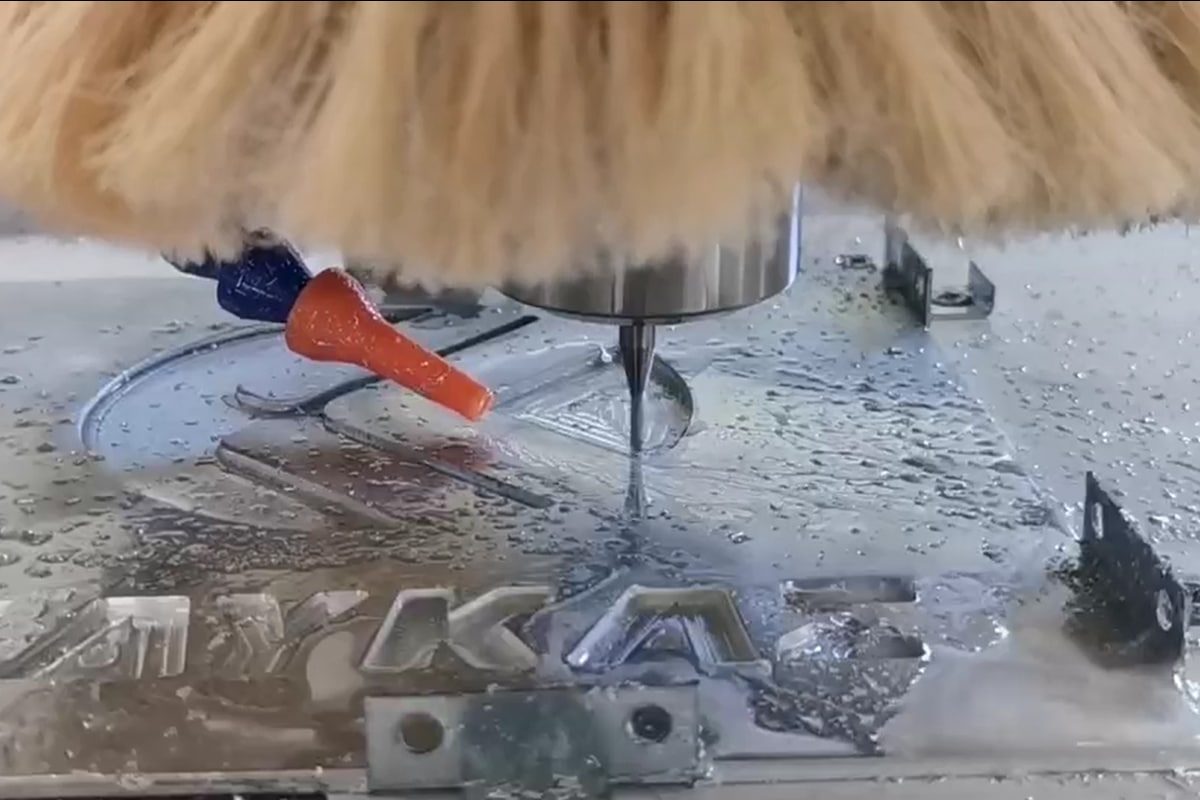
عند تشكيل المعادن باستخدام جهاز التوجيه CNC ، يُعدّ تثبيت قطعة العمل على الطاولة من أهم العوامل التي غالبًا ما يتم إغفالها. فعلى عكس الخشب أو البلاستيك، يتميز المعدن بكثافته العالية، مما يُولّد قوى قطع أكبر بكثير، ويجعله أكثر عرضة للانزلاق إذا لم يتم تثبيته بإحكام. لذا، قبل البدء بعملية النقش أو القطع باستخدام جهاز CNC، يجب اختيار طريقة التثبيت المناسبة لقطعة العمل المعدنية.
توجد عدة تقنيات لتثبيت قطع العمل المعدنية على طاولة جهاز التوجيه CNC، ولكل منها مزاياها الخاصة، وذلك بحسب نوع المادة وشكلها ومدى تعقيد المهمة. بدءًا من المشابك الميكانيكية وطاولات التفريغ الهوائي، وصولًا إلى القوالب المخصصة والتركيبات المغناطيسية، فإن فهم الخيارات المتاحة يُساعدك على تحقيق دقة أفضل وكفاءة أعلى للجهاز. في هذه المقالة، سنشرح أكثر الطرق فعالية، ونقدم أفضل الممارسات للإعداد، ونرشدك إلى كيفية تجنب الأخطاء الشائعة أثناء عملية التثبيت.
اعتبارات قبل تثبيت قطع العمل المعدنية
قبل اختيار طريقة لتثبيت قطعة العمل المعدنية على طاولة جهاز التوجيه CNC، من المهم تقييم بعض العوامل الرئيسية التي تؤثر على كل من قوة التثبيت وجودة التشغيل. يساعد التخطيط السليم في هذه المرحلة على منع الانزلاق أو الاهتزاز أو اصطدام الأدوات أثناء التشغيل.
- نوع المادة وسماكتها: تختلف المعادن في كثافتها ومقاومتها للقطع. تتطلب المواد الأكثر سمكًا وصلابةً عادةً قوة تثبيت أكبر أو تجهيزات أكثر صلابة لتحمل ضغوط القطع. قد تسمح المعادن خفيفة الوزن مثل الألومنيوم بخيارات تثبيت أكثر مرونة، بينما تتطلب المواد الصلبة تجهيزات قوية ومقاومة للاهتزاز.
- حجم وشكل قطعة العمل: تؤثر أبعاد وشكل قطعة العمل على طرق التثبيت المناسبة. يسهل تثبيت القطع المسطحة والمربعة باستخدام المشابك أو أنظمة التفريغ، بينما قد تحتاج القطع غير المنتظمة أو الصغيرة إلى قوالب أو تجهيزات أو مواد لاصقة مصممة خصيصًا لضمان الثبات أثناء القطع.
- نوع طاولة جهاز التوجيه: يؤثر تصميم طاولة جهاز التوجيه CNC على طرق التثبيت المتاحة. تُعد طاولات T-slot متعددة الاستخدامات لأنظمة التثبيت، بينما تُعد طاولات الشفط الأنسب للقطع المسطحة والكبيرة. قد تتطلب بعض العمليات تعديل الطاولة أو إضافة ألواح أدوات لتحسين التوافق.
- قوى القطع ومسارات الأدوات: تُولّد مسارات الأدوات القوية أو القطع العميقة قوى جانبية ورأسية أكبر قد تُؤدي إلى انفصال قطع العمل غير المثبتة جيدًا. من الضروري مراعاة اتجاه هذه القوى وقوتها عند اختيار طريقة التثبيت، خاصةً في عمليات القطع الثقيلة أو العمليات متعددة المراحل.
- التبريد وتوليد الحرارة: غالبًا ما تتضمن عمليات تشكيل المعادن تراكمًا كبيرًا للحرارة. قد يؤثر استخدام المبردات أو أنظمة الرذاذ أو تيارات الهواء على قوة الالتصاق ويسبب التمدد الحراري. يجب أن تراعي طريقة التثبيت هذه الظروف، خاصةً عند استخدام الشريط اللاصق أو الغراء أو المواد المعرضة للتشوه الحراري.
بمراجعة هذه الاعتبارات بعناية مسبقاً، ستكون أكثر استعداداً لاختيار الطريقة الأكثر فعالية وأماناً لمهمة تشكيل المعادن الخاصة بك. يساعد هذا التحضير على ضمان ثبات قطعة العمل تحت الحمل، وحماية أدوات القطع، والمساهمة في الحصول على نتائج متسقة وعالية الجودة طوال فترة العمل.
الطرق الشائعة لتثبيت قطع العمل المعدنية في طاولة جهاز التوجيه CNC
نظرًا لأن المعادن أثقل وأصلب من مواد مثل الخشب أو البلاستيك، فإنها تتطلب حلول تثبيت أقوى وأكثر موثوقية لتحمل قوى القطع. يعتمد الأسلوب الأمثل على عوامل مثل نوع المادة وشكلها وحجمها وقوى القطع. فيما يلي أكثر التقنيات شيوعًا لتثبيت المعادن بإحكام أثناء عمليات التشغيل الآلي:
تحامل ميكانيكي
يُعد التثبيت الميكانيكي من أكثر الطرق موثوقيةً وتعددًا في الاستخدام لتثبيت قطع العمل المعدنية على طاولة التوجيه CNC. تُستخدم مشابك T-slot، ومشابك Step، ومشابك Toe بشكل شائع على طاولات التوجيه CNC ذات الأسطح المشقوقة أو ألواح التثبيت. توفر هذه المشابك ضغطًا قويًا للأسفل وقوة تثبيت ممتازة للحفاظ على المادة ثابتة في مكانها أثناء التشغيل.
تُعدّ هذه الطريقة فعّالة للغاية، خاصةً مع المعادن الكثيفة أو الثقيلة كالفولاذ والألومنيوم والنحاس، حيث تكون قوة التثبيت القوية ضرورية لمقاومة اهتزازات القطع والحركة الجانبية. وتُعتبر طاولات التثبيت ذات الفتحات على شكل حرف T أو ألواح التثبيت ذات الثقوب الملولبة مثالية لهذا النوع من التثبيت، إذ تسمح بوضع المشبك بمرونة لتناسب أحجام وأشكال قطع العمل المختلفة.
يُعد التثبيت الميكانيكي مثاليًا للأعمال التي تتطلب قطعًا دقيقة، أو تمريرات عميقة، أو سرعات دوران عالية للمغزل. بفضل قوته وموثوقيته وسهولة استخدامه، يُعتبر حلاً شائعًا لكل من المهام الفردية وأعمال الإنتاج المتكررة. مع ذلك، قد يكون أقل ملاءمة للأجزاء الصغيرة أو الحساسة حيث يمكن أن يؤدي ضغط التثبيت إلى تشويه المادة أو حيث يكون الوصول إليها محدودًا.
تثبيت الفراغ
يُعدّ التثبيت بالشفط مناسبًا للغاية لتثبيت الصفائح المعدنية المسطحة والكبيرة، مثل الألومنيوم أو النحاس. فهو يوفر قوة تثبيت موحدة على كامل السطح، مما يساعد في الحفاظ على استواء القطعة ويقلل من التشوه. وهذا ما يجعله مثاليًا لتطبيقات الصفائح المعدنية التي تتطلب بقاء المادة مستوية وخالية من العوائق لإجراء عمليات التوجيه أو النقش أو القطع بدقة.
من عيوب التثبيت بالشفط حساسيته لتسرب الهواء، وهو ما يزداد وضوحًا عند العمل مع المعادن السميكة أو الثقيلة أو ذات الأسطح غير المستوية. فالنتوءات أو الانبعاجات أو الاعوجاجات قد تُفسد إحكام الشفط، مما يُقلل من قوة التثبيت ويزيد من خطر الحركة. وللحفاظ على الأداء الأمثل، من الضروري استخدام سطح نظيف وأملس، وتطبيق حشوات مانعة للتسرب أو ألواح حماية لتقليل مسارات التسرب.
على الرغم من أن التثبيت بالشفط يوفر تثبيتًا متساويًا وفعالًا للتطبيقات الخفيفة إلى المتوسطة، إلا أن قوة تثبيته الإجمالية أقل من الطرق الميكانيكية. وقد لا يتحمل عمليات القطع القوية أو قوى القطع العالية، خاصةً مع المعادن الأكثر كثافة. ونتيجةً لذلك، يُفضل استخدام التثبيت بالشفط في عمليات التشطيب الخفيفة، أو النقش، أو التشغيل الآلي حيث تكون القوى عمودية في المقام الأول وليست جانبية.
شريط لاصق مزدوج الجوانب ومواد لاصقة
يُعد الشريط اللاصق المزدوج عالي المتانة حلاً عملياً لتثبيت قطع العمل المعدنية الصغيرة أو الرقيقة أو خفيفة الوزن أثناء عمليات التشغيل باستخدام آلات CNC الخفيفة. فهو يوفر تركيباً سريعاً وسهلاً دون الحاجة إلى مشابك، مما يسمح بالوصول الكامل إلى السطح العلوي. مع ذلك، فإن قوة تثبيته محدودة، وهو الأنسب لعمليات التشغيل غير المكثفة حيث تكون قوى القطع ضئيلة.
من الطرق الشائعة استخدام غراء السيانوأكريليت وشريط لاصق، حيث تجمع هذه الطريقة بين المتانة وسهولة الإزالة. يُلصق الشريط على كلٍ من طاولة آلة CNC والجانب السفلي من قطعة العمل، وتُوضع بضع قطرات من الغراء الفائق بين السطحين المُلصقين. يُؤدي ذلك إلى تكوين رابطة مؤقتة قوية مع تجنب التلامس المباشر للغراء مع المعدن، مما يجعلها مثالية للتصنيع الدقيق للأجزاء الصغيرة دون إتلاف المادة.
من أبرز عيوب استخدام المواد اللاصقة حساسيتها للحرارة. فالقطع لفترات طويلة أو سرعات الدوران العالية قد تؤدي إلى تليين الشريط، مما قد يتسبب في انزلاق قطعة العمل أو عدم محاذاتها. إضافةً إلى ذلك، قد تترك بعض الأشرطة أو المواد اللاصقة بقايا لزجة، مما يستلزم تنظيفًا يستغرق وقتًا طويلاً، ويعرض الماكينة أو قطع العمل اللاحقة لخطر التلوث.
لوحات التثبيت والقوالب المخصصة
ألواح التثبيت عبارة عن ألواح مصنعة بدقة عالية، مزودة بشبكة من الثقوب الملولبة مسبقًا، ومواقع دبابيس التثبيت، ومحددات مدمجة تتيح وضع قطع العمل المعدنية بدقة وثبات. تساعد هذه العناصر على محاذاة الأجزاء بدقة وأمان، مما يقلل وقت الإعداد ويحسن الاتساق.
يمكن تصميم قوالب تثبيت مخصصة لتناسب قطع العمل غير المنتظمة الشكل أو الصغيرة، مما يوفر دعمًا وثباتًا مُصممين خصيصًا. تُعد هذه الطرق مفيدة بشكل خاص للإنتاج بكميات كبيرة أو الأشكال الهندسية المعقدة حيث لا يكون التثبيت القياسي عمليًا.
تدعم العديد من أنظمة ألواح التثبيت التثبيت المعياري، مما يسمح للمستخدمين بإعادة تكوين المسامير والمشابك والمثبتات حسب الحاجة لأجزاء أو متطلبات عمل مختلفة. هذه المرونة تجعل من السهل التكيف مع أحجام وأشكال قطع العمل المختلفة دون الحاجة إلى بناء قالب جديد لكل مشروع.
الطبطبات المغناطيسية
تُعدّ الظروف المغناطيسية حلاً فعالاً لتثبيت قطع العمل المصنوعة من المعادن المغناطيسية، مثل الفولاذ الكربوني وفولاذ الأدوات والحديد الزهر. تستخدم هذه الظروف مغناطيسات دائمة أو مغناطيسات كهربائية لتوليد قوة تثبيت قوية ومتساوية على قاعدة قطعة العمل. تتيح هذه الطريقة إعداداً سريعاً وإمكانية الوصول الكامل إلى السطح العلوي، مما يجعلها مفيدة بشكل خاص في أعمال التشطيب.
لكي تعمل الظرف المغناطيسي بكفاءة، يجب أن يكون سطح قطعة العمل مستويًا ونظيفًا مع مساحة تلامس كافية. يمكن أن تؤدي الفجوات أو عدم انتظام السطح أو التواءه إلى تقليل قوة التثبيت بشكل كبير والتأثير سلبًا على الثبات أثناء التشغيل. تتحقق النتائج المثلى عندما يكون السطح السفلي بالكامل للقطعة المعدنية على اتصال مباشر باللوحة المغناطيسية، مما يضمن تثبيتًا محكمًا ومتساويًا.
من أبرز عيوب المثبتات المغناطيسية عدم فعاليتها مع المواد غير المغناطيسية، كالألومنيوم والنحاس الأصفر والنحاس ومعظم أنواع الفولاذ المقاوم للصدأ. فهذه المعادن لا تستجيب للمجالات المغناطيسية، مما يجعل هذه الطريقة غير مناسبة لمجموعة واسعة من تطبيقات تشغيل المعادن باستخدام الحاسوب. إضافةً إلى ذلك، قد تتطلب هذه المثبتات وسائل أمان إضافية أثناء عمليات القطع عالية القوة.
الملزمة وملاقط الحواف
تُعدّ ملزمة الميكانيكي خيارًا دقيقًا وقويًا لتثبيت قطع العمل، ويمكن تركيبها مباشرةً على طاولات التوجيه CNC أو ألواح التثبيت. تُمسك هذه الملازم قطعة العمل المعدنية بإحكام بين فكين مُقسّيين، مما يوفر ثباتًا ممتازًا للقطع المعدنية ذات الشكل الكتلي أو الصغيرة إلى المتوسطة الحجم. وهي مفيدة بشكل خاص للمهام التي تتطلب صلابة عالية ومحاذاة دقيقة، مثل الحفر، والتجويف، والتشكيل.
في الحالات التي قد تعيق فيها الملزمة التقليدية أداة القطع، تُعدّ مشابك الحواف منخفضة الارتفاع بديلاً قيماً. تُثبّت هذه المشابك القطعة من الجانب، تاركةً السطح العلوي مفتوحاً للتشغيل. تصميمها المدمج يجعلها مثالية للاستخدام في المساحات الضيقة أو عند تشغيل القطع الكبيرة والمسطحة التي تتطلب الوصول الكامل إلى السطح دون أي عائق من المشبك.
توفر كل من الملزمة والمشابك الطرفية ضغطًا جانبيًا وسفليًا قويًا يساعد على منع الاهتزاز أو الحركة أو رفع قطعة العمل أثناء التشغيل. ومع ذلك، يجب توخي الحذر لمحاذاة قطعة العمل بشكل صحيح وتجنب تداخل مسار الأداة.
لكل طريقة تثبيت مزاياها وعيوبها، ويعتمد اختيار الطريقة المناسبة على مهمة التشغيل المحددة. يكمن السر في مطابقة طريقة التثبيت مع نوع المعدن، وشكل القطعة، وقوى القطع المتوقعة لضمان الجودة والسلامة أثناء عملية التشغيل باستخدام الحاسوب (CNC).
اختر الطريقة الآمنة المناسبة لقطع العمل المعدنية
يُساعد اختيار طريقة التثبيت المناسبة على ضمان الثبات والدقة والسلامة أثناء عمليات تشغيل جهاز التوجيه CNC للمعادن. تتطلب أنواع قطع العمل المعدنية المختلفة استراتيجيات تثبيت مُخصصة. فيما يلي دليل لمساعدتك في اختيار أفضل طريقة تثبيت لتطبيقك المحدد:
صفائح معدنية مسطحة ورقيقة
بالنسبة للألواح الكبيرة والمسطحة من الألومنيوم أو النحاس، وخاصة تلك المستخدمة في اللافتات أو تطبيقات التغليف، يُعد التثبيت بالشفط حلاً مثالياً. فهو يوفر شفطاً متساوياً على السطح، مما يحافظ على ثبات اللوح أثناء القطع أو النقش عالي السرعة ويمنع ظهور علامات التثبيت. تعمل هذه الطريقة بشكل جيد للغاية على جهاز توجيه CNC للمعادن مزود بطاولة شفط، وهي الأنسب للنقش أو القطع الخفيف. تجدر الإشارة إلى أنه في حال توقع وجود قوى جانبية كبيرة، يُنصح بتجنب استخدامها.
قطع العمل الصغيرة أو الحساسة
عند العمل مع مكونات صغيرة أو دقيقة على جهاز توجيه CNC للمعادن، يُعد استخدام الشريط اللاصق ذي الوجهين أو غراء السيانوأكريليت وشريط لاصق للدهان طريقة فعالة. فهي توفر تثبيتًا محكمًا دون إتلاف القطعة، وتتيح الوصول الكامل إلى سطحها. توفر هذه الخيارات تثبيتًا كافيًا لعمليات تتطلب قوة منخفضة، مثل الوسم أو الطحن السطحي أو الحفر، دون إتلاف قطعة العمل أو إعاقة مسار أداة القطع.
كتل معدنية ثقيلة أو سميكة
بالنسبة للمواد الكثيفة كالفولاذ أو كتل الألومنيوم السميكة، يُعد التثبيت الميكانيكي، مثل المشابك المتدرجة أو مشابك T-slot أو ملزمة الميكانيكي، الطريقة الأكثر موثوقية. فهي توفر ضغطًا قويًا للأسفل وتقاوم قوى القطع العالية، مما يضمن تثبيتًا متساويًا لمنع التشوه وتلف السطح عند استخدام جهاز توجيه CNC معدني عالي الطاقة يُولّد قوة قطع كبيرة. كما يضمن الوضع الصحيح وعزم الدوران المناسب بقاء قطعة العمل صلبة طوال العملية.
قطع غير منتظمة أو ذات شكل مخصص
إذا كانت قطعة العمل ذات شكل غير منتظم أو تفتقر إلى أسطح مستوية، يُنصح باستخدام قوالب تثبيت وألواح تثبيت مُخصصة. تستخدم هذه الحلول دبابيس تثبيت، وفتحات مُجهزة مسبقًا، وحواف مانعة للانزلاق لتثبيت القطع ذات الأشكال غير القياسية بدقة وتكرار. بالنسبة لمهام التوجيه باستخدام آلات CNC المعدنية التي تتضمن عمليات متكررة حيث يكون المحاذاة أمرًا بالغ الأهمية أو الإنتاج على دفعات، تُحسّن هذه الطريقة كلاً من الاتساق وكفاءة سير العمل.
المعادن المغناطيسية الحديدية ذات الأسطح الملساء والمسطحة
عند تشكيل قطع الفولاذ المسطحة، توفر الظروف المغناطيسية حلاً نظيفاً وفعالاً. فهي تتيح تركيباً سريعاً وثباتاً قوياً دون الحاجة إلى مشابك مادية، مما يجعلها خياراً مثالياً لعمليات التسوية أو التشطيب على جهاز التوجيه CNC المعدني. مع ذلك، لا تُناسب هذه الطريقة المعادن غير المغناطيسية كالألومنيوم والنحاس.
احتياجات التشغيل الآلي للأسطح الكاملة
إذا تطلّب العمل تشكيل تجاويف أو تسوية أو تنعيم الأسطح دون أي عوائق من أدوات التثبيت، فإنّ مشابك التثبيت الجانبية أو مشابك الحواف منخفضة الارتفاع تُعدّ مثالية. تُثبّت هذه الطرق قطعة العمل من الجانب، مما يُتيح الوصول الكامل إلى سطحها العلوي للأدوات. يُعدّ هذا مفيدًا بشكل خاص في أجهزة التوجيه CNC المعدنية المُهيّأة لتشغيل الأسطح المعقدة أو التشكيل ثلاثي الأبعاد. انتبه لرفع القطعة أو حركتها الجانبية أثناء القطع عالي السرعة.
عند اختيار طريقة التثبيت، احرص دائمًا على إعطاء الأولوية للسلامة، ومسافة الأدوات، وثبات قطعة العمل. في بعض الحالات، قد يُحقق استخدام مزيج من الطرق (مثل التثبيت بالشفط مع محددات الحواف) أفضل النتائج. لا يقتصر دور التثبيت السليم على حماية آلتك وأدواتك فحسب، بل يضمن أيضًا أن كل قطعة تلبي معايير الجودة المطلوبة.
أفضل الممارسات لتثبيت المعادن على طاولات أجهزة التوجيه CNC
بغض النظر عن طريقة التثبيت المستخدمة، فإن اتباع مجموعة من أفضل الممارسات يُحسّن جودة التصنيع بشكل كبير عند استخدام جهاز توجيه CNC للمعادن. فيما يلي أهم الإرشادات التي يجب اتباعها:
- تحضير السطح بشكل صحيح: قبل تثبيت المعدن، تأكد من أن طاولة التوجيه والجانب السفلي لقطعة العمل نظيفان ومستويان وخاليان من النتوءات أو الشوائب. حتى الشقوق الصغيرة أو العيوب البسيطة قد تؤثر على استقرار المادة، مما يؤدي إلى ضغط تثبيت غير متساوٍ واهتزاز محتمل أثناء القطع.
- استخدم طريقة التثبيت المناسبة للعمل: اختر أسلوب التثبيت المناسب لنوع المادة وحجمها وعملية التشغيل. على سبيل المثال، استخدم المشابك أو الملازم الميكانيكية للكتل الفولاذية الثقيلة، وطاولات التفريغ لألواح الألمنيوم المسطحة، وقوالب التثبيت المصممة خصيصًا للأشكال غير المنتظمة. قد يؤدي استخدام الطريقة الخاطئة إلى رداءة جودة القطعة أو إلى ظروف غير آمنة.
- تجنب التداخل مع مسار الأداة: خطط دائمًا لمسار الأداة بحيث لا يلامس المشابك أو البراغي أو مكونات التثبيت. استخدم مشابك منخفضة الارتفاع عند الضرورة، وقم بتجربة تشغيلية قبل بدء العمل. يساعد ذلك على منع الاصطدامات المكلفة بين المغزل ونظام تثبيت قطعة العمل.
- ضمان ضغط تثبيت متساوٍ وثابت: طبّق ضغط تثبيت متوازن على قطعة العمل لتجنب التشوه، خاصةً على المعادن الرقيقة. قد يتسبب الضغط غير المتساوي في انحناء المادة أو تحركها أثناء القطع، مما يؤدي إلى عدم دقة الأبعاد وضعف جودة السطح.
- المراقبة وإعادة الربط عند الحاجة: أثناء العمليات الطويلة أو متعددة المراحل، تحقق دوريًا من إحكام ربط المشابك أو مانع التسرب الفراغي. قد يتمدد المعدن بفعل الحرارة، وقد تؤدي الاهتزازات إلى ارتخاء الأجزاء. قد يكون من الضروري إعادة الربط أو إعادة الضبط أثناء العملية للحصول على نتائج متسقة.
- استخدم لوحًا واقيًا عند الحاجة: عند استخدام الشريط اللاصق أو المواد اللاصقة أو طرق الشفط، يمكن للوح واقي أن يحسن التلامس مع السطح، ويحمي الطاولة، ويساعد في الحفاظ على قوة الشفط. كما أنه يمنع حدوث أي قطع في الطاولة نفسها أثناء عمليات القطع.
- أعطِ الأولوية للسلامة والوضوح: ضع علامات واضحة على المشابك والتجهيزات، خاصةً أثناء تغيير الأدوات يدويًا أو الفحص. حافظ على نظافة منطقة العمل، وتأكد دائمًا من تثبيت التجهيزات جيدًا قبل تشغيل جهاز التوجيه CNC المعدني لتجنب الحوادث أو تلف المواد.
إن اتباع هذه الممارسات المثلى لا يُحسّن نتائج عمليات التشغيل فحسب، بل يُطيل أيضًا عمر أدواتك ومعداتك. ويُعدّ تثبيت قطعة العمل بإحكام أساس كل عملية تشغيل ناجحة باستخدام آلات CNC، لا سيما عند العمل بمواد صعبة كالمعادن.
استكشاف الأخطاء وإصلاحها في مشاكل تثبيت المشغولات الشائعة
حتى مع التحضير الدقيق، قد تظهر مشاكل في تثبيت قطع العمل المعدنية على طاولة جهاز التوجيه CNC. إن فهم أسباب مشاكل التثبيت الشائعة ومعرفة كيفية حلها سيساعدك على الحفاظ على جودة تشغيل ثابتة وتجنب الأخطاء المكلفة. فيما يلي أكثر المشاكل شيوعًا وكيفية تشخيصها وحلها.
انزياح قطعة العمل أثناء القطع
إذا تحركت قطعة العمل أثناء التشغيل، فعادةً ما يكون ذلك بسبب عدم كفاية قوة التثبيت، أو طريقة التثبيت غير الصحيحة، أو قوى القطع التي تتجاوز قوة التثبيت. يحدث هذا غالبًا عند تثبيت المعادن الخفيفة أو الملساء مثل الألومنيوم بشريط لاصق أو مشابك ضعيفة أثناء عمليات القطع القوية. إليك الحل:
- استخدم طرق تثبيت أقوى مثل مشابك T-slot أو ملزمة الميكانيكي.
- قم بزيادة عدد المشابك أو استخدم مصدات جانبية لمقاومة القوى الجانبية.
- قلل معدل التغذية أو عمق القطع لتقليل ضغط القطع.
- أعد فحص جميع المشابك وأحكم ربطها قبل بدء العمل.
رفع أو انحناء قطعة العمل
قد يتسبب عدم انتظام ضغط التثبيت أو عدم استواء السطح في رفع المعدن أو تقوسه للأعلى أثناء عملية التشغيل. وهذا شائع بشكل خاص مع الصفائح الرقيقة أو عندما لا يكون سطح الطاولة أو المادة مستويًا. إليك الحل:
- تحقق من وضعية المشبك واضبطها لضمان توزيع الضغط بالتساوي.
- تأكد من أن قطعة العمل وسطح الطاولة نظيفان ومستويان.
- استخدم مشابك إضافية لتطبيق ضغط متساوٍ للأسفل.
- ضع لوحًا داعمًا أسفل الصفائح الرقيقة للحصول على دعم أفضل.
اهتزاز أو ارتجاج أثناء القطع
غالباً ما ينتج الاهتزاز أو الارتجاج عن تثبيت غير محكم، أو ضعف دعم المادة، أو قوى جانبية مفرطة للأداة. إليك الحل:
- أعد ربط جميع المشابك وتأكد من ثباتها.
- استخدم وسادات امتصاص الاهتزازات بين المشابك وقطعة العمل.
- قلل سرعة دوران المغزل أو قلل عمق القطع.
- إذا لزم الأمر، قم بالتبديل إلى أداة تثبيت أكثر صلابة، مثل ملزمة الآلة للأجزاء الصغيرة.
اصطدام أداة التثبيت أو المشبك بالأداة
تحدث تصادمات مسار الأداة عندما توضع المشابك أو أدوات التثبيت بالقرب من منطقة القطع، أو عندما لا تتم محاكاة مسار الأداة بشكل صحيح. إليك الحل:
- استخدم مشابك منخفضة الارتفاع وضعها خارج مسار الأداة.
- قم بمحاكاة مسار الأداة في برنامج CAM الخاص بك للتحقق من وجود تداخل.
- قم بإجراء اختبار تجريبي مع رفع المغزل للتحقق من الخلوص.
- اضبط التركيب أو مسار الأداة حسب الحاجة.
فشل مانع التسرب الفراغي
إذا كنت تستخدم نظام تثبيت بالشفط وفقدت قطعة العمل تماسكها، فغالبًا ما يكون ذلك بسبب وجود نتوءات أو أسطح غير مستوية أو تسريبات في نظام الشفط. إليك الحل:
- نظف طاولة جهاز التوجيه CNC وقاعدة قطعة العمل جيداً.
- استخدم مادة مانعة للتسرب أو لوحًا واقيًا لتحسين التلامس السطحي.
- تحقق من وجود تسريبات في خراطيم التفريغ أو الوصلات أو الصمامات.
- تجنب قطع مناطق الفراغ التي تحافظ على الختم.
تلف المادة اللاصقة/الشريط أو بقاياها
عند استخدام الشريط اللاصق ذي الوجهين أو الغراء، قد يحدث خلل إذا أدت الحرارة إلى تليين المادة اللاصقة أو إذا تم استخدام نوع خاطئ من الشريط. قد يتسبب ذلك في انزلاق الشريط أو ترك بقايا على السطح المعدني. إليك الحل:
- استخدم غراء السيانوأكريليت مع شريط لاصق للدهان للحصول على رابطة قوية ولكن قابلة للإزالة.
- يمكنك التحكم في تراكم الحرارة عن طريق ضبط سرعة دوران المغزل ومعدل التغذية.
- اختبر مدى توافق الشريط اللاصق أو الغراء على قطعة من المواد الخردة قبل البدء بالعمل.
- قم بتنظيف بقايا المادة اللاصقة بالمذيب بعد عملية التصنيع.
عدم اتساق التركيب في المشاريع المتكررة
في الإنتاج الدفعي، تنشأ التباينات عند غياب نظام تحديد المواقع الثابت. قد يؤدي المحاذاة اليدوية إلى اختلاف القطع، خاصةً إذا تغير ضغط التثبيت أو موضعه في كل مرة. إليك الحل:
- استخدم ألواح التثبيت المزودة بدبابيس تثبيت ومثبتات لضمان وضع متكرر.
- صمم قوالب مخصصة للأجزاء ذات الأشكال غير المنتظمة.
- حدد مواقع التجهيزات على الطاولة لضمان اتساق الإعدادات.
- تحقق دورياً من محاذاة التركيبات أثناء عمليات الإنتاج الطويلة.
من خلال تحديد السبب الجذري وتطبيق هذه الحلول المستهدفة، يمكنك الحفاظ على استقرار مثالي لقطعة العمل وتحقيق أقصى استفادة من عمليات جهاز التوجيه CNC المعدني الخاص بك.
تلخيص
إن تثبيت قطعة معدنية على طاولة جهاز التوجيه CNC لا يقتصر على مجرد تثبيتها في مكانها، بل يتعلق بضمان السلامة والدقة والاتساق طوال عملية التشغيل. باختيار طريقة التثبيت المناسبة بناءً على المادة والشكل ومتطلبات القطع، واتباع أفضل الممارسات للإعداد واستكشاف الأخطاء وإصلاحها، يمكنك تحسين جودة عملك بشكل ملحوظ وحماية معداتك. تُعد قطعة العمل الثابتة والمثبتة جيدًا أساس كل عملية توجيه CNC ناجحة للمعادن. تابع قراءة " ما هي المعادن التي يمكن لأجهزة التوجيه CNC قطعها؟ " لتتمكن من اختيار المادة المناسبة لمشروعك المعدني.
إذا كنت تبحث عن حل موثوق به لتصنيع المعادن، فإن AccTek CNC هي الخيار الأمثل. بصفتها شركة صينية رائدة في تصنيع أجهزة التوجيه CNC، تتخصص AccTek في إنتاج أجهزة توجيه CNC معدنية عالية الجودة، مصممة بدقة ومتانة وكفاءة عالية. بالإضافة إلى المعدات المتينة، نقدم دعمًا فنيًا شاملاً، يشمل الاستشارات قبل البيع، وإرشادات التركيب، وخدمات ما بعد البيع، لضمان حصولك على أقصى استفادة من استثمارك. بالنسبة للمصنعين الذين يبحثون عن حلول توجيه CNC موثوقة، فإن AccTek هي الشريك الذي يمكنك الاعتماد عليه.