
- 15-20 دقيقة للقراءة
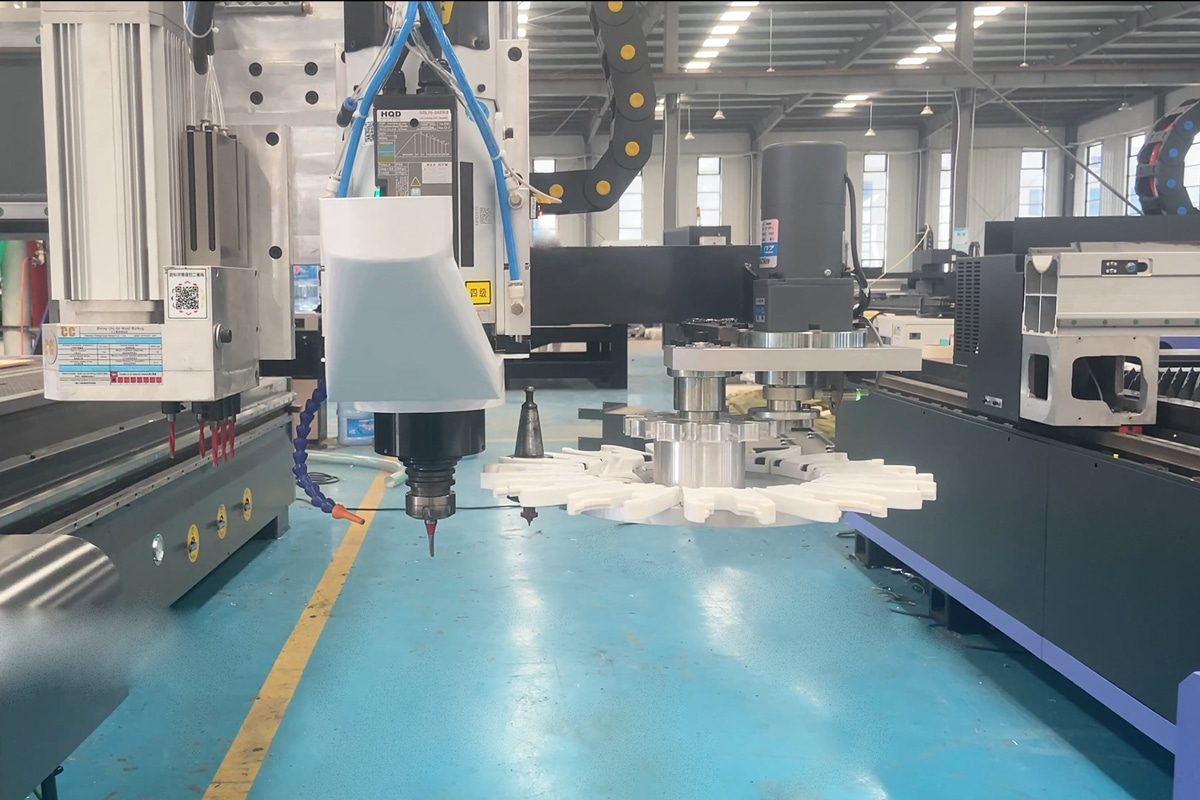
في عمليات التوجيه باستخدام الحاسوب الحديثة، لم تعد الكفاءة والدقة والأتمتة خيارات ثانوية، بل أصبحت ضرورية. ويُعدّ نظام تغيير الأدوات التلقائي (ATC) عنصرًا أساسيًا لتحقيق هذه الأهداف، فهو آلية تُبدّل أدوات القطع بسلاسة تامة دون تدخل يدوي. من مخزن الأدوات حيث تُخزّن الأدوات إلى المغزل حيث تتم عملية القطع، تعمل جميع مكونات نظام ATC بتناغم تام لجعل تغيير الأدوات تلقائيًا سلسًا. ولكن كيف يعمل نظام ATC تحديدًا؟ وكيف تنتقل الأداة من مخزن الأدوات إلى المغزل بمحاذاة مثالية في كل مرة؟
تتناول هذه المقالة بالتفصيل آلية عمل أنظمة تغيير الأدوات التلقائي (ATC) في أجهزة التوجيه CNC . سنستعرض المكونات الرئيسية، بما في ذلك حوامل الأدوات، والمشغلات، والمستشعرات، وبرامج التحكم، ونشرح عملية تغيير الأدوات خطوة بخطوة. ستتعرف أيضًا على تصميمات أنظمة تغيير الأدوات التلقائي المختلفة، وميزات السلامة، وممارسات الصيانة، ونصائح استكشاف الأعطال وإصلاحها، وكلها مفيدة لزيادة أداء الماكينة إلى أقصى حد. من خلال فهم كيفية انتقال الأدوات من المخزن إلى المغزل، يستطيع المشغلون والفنيون ضمان التشغيل الموثوق، وتقليل الأخطاء، والاستفادة الكاملة من مزايا التوجيه الآلي CNC.
ما هو جهاز تغيير الأدوات الأوتوماتيكي (ATC)؟
يُعدّ مُبدِّل الأدوات الأوتوماتيكي (ATC) أحد أبرز الابتكارات في أجهزة التوجيه CNC الحديثة، إذ يُتيح للآلات أداء عمليات معقدة ومتعددة الخطوات دون تدخل مستمر من المشغل. ومن خلال دراسة تعريفه ووظائفه الأساسية ومقارنته بتغيير الأدوات اليدوي التقليدي، يُمكننا تكوين صورة أوضح عن سبب تحوّل أنظمة ATC إلى متطلب أساسي في بيئات التصنيع الحديثة.
التعريف والوظائف الأساسية
مبدل الأدوات الأوتوماتيكي (ATC) هو نظام دقيق التصميم مُدمج في أجهزة التوجيه CNC، يعمل على تبديل أدوات القطع تلقائيًا دون تدخل يدوي. فبدلاً من إيقاف الماكينة، يُنفذ مبدل الأدوات الأوتوماتيكي العملية كاملةً من خلال سلسلة من الإجراءات الميكانيكية المنسقة. لا تُقلل هذه العملية الآلية من وقت التوقف فحسب، بل تُمكّن جهاز التوجيه CNC أيضًا من إكمال عمليات التشغيل متعددة الخطوات بكفاءة ودقة. يؤدي مبدل الأدوات الأوتوماتيكي، بشكل أساسي، ثلاث وظائف رئيسية:
- قم بتخزين الأدوات المتعددة في مخزن أو رف منظم.
- اختر الأداة الصحيحة واسترجعها بناءً على التعليمات المبرمجة.
- قم بتثبيت الأداة الجديدة بإحكام في المغزل وتأكد من أنها جاهزة للتشغيل.
تتيح هذه الوظائف لأجهزة التوجيه CNC الانتقال بسلاسة بين المهام مثل القطع الخشن، والتشكيل، والحفر، والتجويف، والتشطيب دون الحاجة إلى تدخل المشغل.
نظام تغيير الأدوات الآلي (ATC) مقارنةً بتغيير الأدوات اليدوي
بينما تعتمد التغييرات اليدوية بشكل كبير على تدخل المشغل وتختلف باختلاف مهاراته وتقنياته، فإن أنظمة تغيير الأدوات الآلية (ATC) تُؤتمت العملية بأكملها باستخدام تحكم ميكانيكي وإلكتروني دقيق. يُبرز هذا التباين سبب تزايد أهمية أنظمة تغيير الأدوات الآلية في بيئات التوجيه باستخدام الحاسوب (CNC) الحديثة. فيما يلي الفروقات الرئيسية بين تغيير الأدوات اليدوي والآلي:
- السرعة: قد تستغرق تغييرات الأدوات اليدوية عدة دقائق، خاصةً بالنسبة للمشغلين عديمي الخبرة. أما تغييرات أدوات نظام تغيير الأدوات الآلي فتتم في ثوانٍ، مما يقلل وقت الدورة بشكل كبير.
- الدقة: قد يختلف عمق إدخال الأداة يدويًا، وشد الكوليت، والإزاحات بين المشغلين، مما يؤدي إلى عدم الاتساق. يتم التحكم في قوة تثبيت أداة تغيير الأدوات التلقائي وموضعها بواسطة الآلة، مما يضمن دقة قابلة للتكرار.
- كفاءة سير العمل: يتطلب التشغيل اليدوي تدخلاً مستمراً من المشغل وتوقفات متكررة للآلة. يتيح نظام تغيير الأدوات الآلي (ATC) التشغيل المستمر، حتى بالنسبة للوظائف التي تتطلب أدوات متعددة.
- تقليل الأخطاء: يزيد الاستخدام اليدوي من خطر تركيب الأدوات بشكل غير صحيح، أو عدم محاذاتها، أو أخطاء الإزاحة. تؤكد مستشعرات تغيير الأدوات التلقائي (ATC) على صحة تركيب الأداة، مما يقلل من الخطأ البشري.
- تأثير الإنتاجية: يُعدّ الدليل مناسبًا للمهام البسيطة أو تغييرات الأدوات قليلة التكرار. أما نظام تغيير الأدوات التلقائي (ATC) فهو مثالي للمهام المعقدة متعددة الخطوات وبيئات الإنتاج ذات الأحجام الكبيرة.
بفضل قدرتها على تخزين الأدوات واختيارها تلقائيًا وتثبيتها بدقة، توفر مبدلات الأدوات الأوتوماتيكية مزايا كبيرة مقارنةً بتغيير الأدوات يدويًا من حيث السرعة والاتساق. تُبرز هذه المقارنة مقدار الوقت والتباين الذي تُضيفه التغييرات اليدوية، وتؤكد على أهمية الأتمتة في الحفاظ على الإنتاجية والدقة. يُمهد فهم هذه المفاهيم الأساسية الطريق لاستكشاف المكونات الفردية لنظام مبدل الأدوات الأوتوماتيكي وكيفية عملها معًا لنقل الأدوات بكفاءة من المخزن إلى المغزل.
المكونات الرئيسية لنظام تغيير الأدوات التلقائي في جهاز التوجيه CNC
يعمل نظام تغيير الأدوات الأوتوماتيكي في جهاز التوجيه CNC من خلال شبكة متكاملة من المكونات الميكانيكية والهوائية والإلكترونية. يؤدي كل جزء دورًا محددًا في ضمان تخزين الأدوات بشكل آمن، واختيارها بدقة، ونقلها بسلاسة من وإلى المغزل. يساعد فهم هذه المكونات المشغلين على تشخيص الأعطال، والحفاظ على الأداء، وتقدير الهندسة الكامنة وراء نظام تغيير الأدوات الأوتوماتيكي.
مخزن الأدوات / رف الأدوات
مخزن الأدوات هو مركز تخزين جميع أدوات القطع المستخدمة في عملية التشغيل الآلي. يُرتب الأدوات في جيوب أو فتحات ثابتة، مما يضمن وجود مكان مخصص لكل أداة لسهولة الوصول إليها. تشمل الأنواع الشائعة ما يلي:
- رفوف الأدوات الخطية: بسيطة، وبأسعار معقولة، ويتم تركيبها على طول قاعدة الماكينة أو الجسر.
- المجلات الدوارة أو القرصية: وصول أسرع للأدوات بفضل هيكلها الدوار.
- مخازن ذات نمط السلسلة: أنظمة ذات سعة عالية لأجهزة التوجيه CNC الصناعية الكبيرة.
يضمن مخزن الأدوات المتين والمحمي من الغبار تخزينًا موثوقًا للأدوات ويمنع التلوث الذي قد يؤثر على دقة التثبيت.
حاملي الأدوات والكوليتس
تُستخدم حوامل الأدوات لتوصيل أداة القطع بالمغزل، مما يضمن محاذاة دقيقة وتوازنًا دورانيًا. غالبًا ما تستخدم أجهزة التوجيه CNC المزودة بأنظمة تغيير الأدوات التلقائي (ATC) واجهات حوامل أدوات قياسية لضمان التوافق والدقة. تشمل الأنواع الأكثر شيوعًا ما يلي:
- ISO (على سبيل المثال، ISO30): يستخدم على نطاق واسع في أجهزة التوجيه الخاصة بأعمال النجارة؛ متين ومتعدد الاستخدامات.
- BT (على سبيل المثال، BT30، BT40): متوازن ومتناظر للتشغيل عالي السرعة.
- HSK (على سبيل المثال، HSK63): يوفر دقة وصلابة ممتازة، خاصة لتطبيقات السرعة العالية.
- كوليتات ER: تُعدّ هذه الكوليتات الأكثر استخدامًا نظرًا لمرونتها ودقتها. وتتوفر كوليتات ER بأحجام مختلفة لتناسب أقطار سيقان الأدوات المتنوعة.
تساهم حوامل الأدوات المناسبة في تقليل الاهتزاز، والحفاظ على دقة القطع، ودعم عمليات التشغيل عالية السرعة.
مشغلات تعمل بالهواء المضغوط أو الكهرباء
تعتمد أنظمة تغيير الأدوات الأوتوماتيكية (ATC) على مشغلات لتثبيت الأدوات وتحريرها. تستخدم معظم أجهزة التوجيه CNC أنظمة هوائية توفر ضغطًا ثابتًا لتشغيل آلية قضيب السحب في المغزل. تشمل وظائفها ما يلي:
- تفعيل تسلسل التثبيت/فك التثبيت
- التحكم في تحرير الأداة
- تشغيل أسطوانات الهواء في المخزن أو ذراع التغيير
يلزم وجود ضغط هواء ثابت، حيث يمكن أن تؤدي التقلبات إلى فشل تغيير الأدوات أو ظروف تثبيت غير آمنة.
مغزل مزود بآلية تثبيت أوتوماتيكية
يُجهز المغزل بقضيب سحب داخلي يمسك حامل الأداة باستخدام قوة زنبركية أو ضغط هوائي. أثناء تغيير الأداة، يُحرر النظام الشد مؤقتًا للسماح بإدخال الأداة أو إزالتها. تشمل الميزات الرئيسية ما يلي:
- محامل عالية الدقة
- مستشعرات وجود الأدوات
- آليات أمان مضادة للسقوط
- فتحات نفخ الهواء لإزالة الغبار قبل التثبيت
يضمن ذلك تثبيت الأداة بشكل آمن ويقلل من خطر انزلاقها أثناء القطع عالي السرعة.
نظام قياس طول الأدوات
للحفاظ على عمق قطع دقيق وتجنب الاصطدامات، يجب على جهاز التوجيه CNC قياس طول كل أداة بعد تركيبها. ويُستخدم نوعان رئيسيان من أنظمة قياس الأدوات:
- أدوات ضبط الاتصال: تلامس الأداة كتلة استشعار معايرة لتسجيل الطول.
- أنظمة قياس الأدوات بالليزر: يقوم شعاع الليزر بالكشف عن رؤوس الأدوات بدقة عالية.
يسمح الكشف التلقائي عن الإزاحة للآلة بضبط مسارات القطع دون الحاجة إلى معايرة يدوية.
نظام وبرامج التحكم
وحدة التحكم CNC هي "العقل" الذي ينسق آلية تغيير الأدوات الأوتوماتيكية بأكملها. وهي تدير ما يلي:
- أرقام الأدوات وتعييناتها في جدول الأدوات
- أوامر تغيير الأدوات (عادةً عبر وحدات الماكرو M6)
- تسلسلات الحركة من وإلى المجلة
- فحوصات السلامة وردود فعل المستشعرات
- تعليمات اكتشاف الأخطاء واستعادتها
تمنع منطق التحكم المبرمج جيدًا حدوث التصادمات، وتضمن الانتقالات السلسة، وتزامن تغييرات الأدوات مع عمليات التشغيل الآلي.
تعمل جميع مكونات نظام تغيير الأدوات التلقائي (ATC) في جهاز التوجيه CNC بتناغم تام لضمان تغيير الأدوات بسرعة ودقة وموثوقية عالية. من خلال فهم كيفية عمل هذه الأجزاء وتفاعلها، يستطيع المشغلون صيانة آلاتهم بكفاءة، وتشخيص الأعطال وإصلاحها بفعالية، والاستفادة الكاملة من مزايا الأتمتة مقارنةً بتغيير الأدوات يدويًا. يمهد هذا الأساس الطريق لاستكشاف عملية تغيير الأدوات خطوة بخطوة، موضحًا كيفية انتقال الأدوات بسلاسة من المخزن إلى المغزل في تسلسل آلي بالكامل.
تسلسل تغيير الأدوات بالكامل: كيف يعمل النظام
يُساعد فهم آلية عمل مُبدِّل الأدوات التلقائي (ATC) في جهاز التوجيه CNC خطوةً بخطوة على توضيح كيفية تحقيق الدقة والسرعة والموثوقية أثناء عمليات التشغيل الآلي. تتضمن هذه العملية سلسلة من الحركات المنسقة، التي يتحكم بها برنامج الجهاز وتُنفذها مكونات ميكانيكية مثل المغزل، ومخزن الأدوات، والمشغلات، والمستشعرات. فيما يلي شرح مُفصَّل للعملية من المخزن إلى المغزل.
التحضير قبل تغيير الأداة
قبل حدوث أي حركة للأداة، يضمن جهاز التحكم الرقمي الحاسوبي أن تكون الآلة في حالة آمنة:
- يتوقف المغزل عن الدوران، وإذا لزم الأمر، يبرد.
- تنتقل الآلة إلى موضع تغيير الأدوات المحدد، والذي يكون عادةً على ارتفاع آمن فوق قطعة العمل.
- تتحقق أجهزة الاستشعار من عدم وجود أي عائق بين المغزل والمخزن.
- يقوم جهاز التحكم بتفعيل أمر تغيير الأداة (عادةً M6).
يمنع هذا التحضير الاصطدامات ويضمن تغييرًا سلسًا ومتحكمًا فيه للأدوات.
عملية إصدار الأدوات
يتم تحرير الأداة المثبتة حاليًا من المغزل:
- تقوم المشغلات الهوائية أو الكهربائية بتحرير قضيب السحب، مما يسمح لحامل الأداة بالانفصال.
- تؤكد أجهزة الاستشعار أن الأداة قد تم فك تثبيتها بالكامل.
- يتم إنزال الأداة بعناية أو نقلها إلى وضع وسيط قبل نقلها إلى المخزن.
تتطلب هذه المرحلة ضمان الدقة لمنع تلف الأدوات والحفاظ على المحاذاة.
الانتقال إلى مجلة الأدوات
بمجرد تحريرها، تنتقل الأداة أو المغزل إلى المخزن:
- بالنسبة للمخازن الخطية، يتحرك المغزل على طول الجسر إلى الفتحة الصحيحة.
- بالنسبة للمخازن الدوارة أو من نوع القرص، تقوم آلية الدوران بوضع الجيب المطلوب أسفل المغزل.
- تتحقق المستشعرات من أن جيب الأداة محاذٍ بشكل صحيح وجاهز لاستقبال الأداة.
تضمن هذه الخطوة وضع الأدوات القديمة والجديدة بدقة لضمان التعامل الآمن معها.
موضع الأدوات في المخزن
يتم وضع الأداة التي تم إزالتها في فتحة المخزن المخصصة لها:
- يتم التحكم في وضعية الجسم بعناية لمنع عدم المحاذاة أو التعطل.
- تستخدم بعض الأنظمة نفخة هواء قصيرة لتنظيف جيب الأداة أو حامل الأداة قبل التخزين.
- تؤكد أجهزة الاستشعار أن الأداة مثبتة بإحكام في مكانها المخصص.
يساهم الترتيب الصحيح في الحفاظ على تنظيم المخزن ويضمن جاهزية الأدوات للعملية التالية.
استخدام الأداة الجديدة
يقوم مركز التحكم الآلي باستخراج الأداة التالية من المخزن:
- يتحرك المغزل أو ذراع التغيير إلى الفتحة المخصصة التي تحتوي على الأداة الجديدة.
- يتم تشغيل الأداة بواسطة قضيب السحب الخاص بالمغزل وتثبيتها باستخدام مشغلات هوائية أو كهربائية.
- تؤكد أجهزة الاستشعار على تثبيت الأداة بشكل صحيح وتأمين عملية التثبيت.
في هذه المرحلة، الدقة ضرورية لتجنب الانحراف، وضمان طول الأداة الصحيح، والحفاظ على جودة التشغيل الآلي.
التحقق بعد تغيير الأداة
بعد تثبيت الأداة الجديدة، يقوم النظام بإجراء عدة فحوصات قبل استئناف عملية التشغيل الآلي:
- يقوم قياس طول الأداة بتحديث إزاحات التحكم الرقمي الحاسوبي تلقائيًا.
- تتحقق المستشعرات من أن الأداة مثبتة بشكل صحيح وجاهزة للقطع.
- يمكن إجراء فحوصات اختيارية للانحراف أو الاهتزاز.
- بمجرد أن تصبح جميع التأكيدات إيجابية، تستأنف الآلة مسار الأدوات المبرمج.
تضمن هذه الخطوة الأخيرة أن تكون الأداة الجديدة جاهزة تمامًا للتشغيل، مع الحفاظ على كل من الدقة والسلامة.
توضح سلسلة تغيير الأدوات الكاملة كيف يحوّل جهاز التوجيه CNC المزود بنظام تغيير الأدوات التلقائي (ATC) عملية يدوية بطيئة محتملة إلى عملية آلية سريعة. من خلال فهم هذه السلسلة، يستطيع المشغلون والفنيون تقدير الهندسة الكامنة وراء أنظمة تغيير الأدوات التلقائي بشكل أفضل، وضمان تشغيل آلاتهم بأعلى كفاءة أثناء مهام الإنتاج متعددة الأدوات.
أجهزة الاستشعار، وميزات السلامة، والتشخيص
بينما تتولى المكونات الميكانيكية لجهاز التوجيه CNC المزود بنظام تغيير الأدوات التلقائي (ATC) الحركة الفيزيائية للأدوات، تضمن أجهزة الاستشعار وميزات السلامة والتشخيص في النظام تنفيذ كل عملية تغيير للأدوات بدقة وموثوقية. تراقب هذه العناصر وجود الأدوات، وتمنع التصادمات، وتكشف الأخطاء، وتوفر معلومات حيوية لوحدة التحكم CNC. من خلال دمج أنظمة السلامة والتشخيص مع العمليات الميكانيكية، تحافظ أنظمة تغيير الأدوات التلقائي على دقة عالية، وتقلل من وقت التوقف، وتحمي كلاً من الآلة والمشغل أثناء عمليات تغيير الأدوات التلقائية.
مستشعرات وجود الأدوات ومستشعرات التثبيت
تلعب أجهزة الاستشعار دورًا حاسمًا في التحقق من أن كل أداة مثبتة ومؤمنة بشكل صحيح:
- تقوم أجهزة الاستشعار البصرية أو الميكانيكية بالكشف عما إذا كانت الأداة مثبتة بالكامل في المغزل.
- يمكن للنظام تأكيد نجاح عملية التثبيت ومنع بدء عملية التشغيل في حالة عدم محاذاة الأداة أو فقدانها.
- تساعد هذه المستشعرات أيضًا نظام التحكم الآلي في الأدوات على اكتشاف فتحات المجلات الفارغة أو وضع الأدوات بشكل غير صحيح.
من خلال توفير التغذية الراجعة في الوقت الفعلي، تضمن أجهزة استشعار الأدوات تنفيذ كل تغيير للأداة بأمان وموثوقية.
أنظمة منع الاصطدام
تتضمن أنظمة التحكم الآلي في الطائرات وسائل حماية لمنع التصادمات بين الأجزاء المتحركة:
- تقوم أجهزة الاستشعار القريبة بمراقبة مواقع المغزل، ومغير الأدوات، والمخزن.
- تعمل مفاتيح الحد وحدود البرامج على إيقاف الآلة إذا تحركت المكونات خارج الحدود الآمنة.
- تضمن آلية التحكم المنسقة عدم تداخل الأدوات ومحاور الآلات مع بعضها البعض أثناء التغيير.
يحمي نظام منع التصادم كلاً من الآلة وأدوات القطع من التلف، مما يقلل من وقت التوقف وتكاليف الإصلاح.
أنظمة منع الغبار والنفخ
يمكن أن يؤثر الغبار والحطام سلبًا على دقة التثبيت وأداء المستشعر. تتضمن العديد من أنظمة التحكم الآلي في درجة الحرارة ما يلي:
- فوهات نفخ الهواء التي تنظف جيوب الأدوات وسيقان الأدوات قبل التشغيل.
- أغطية أو أغطية واقية حول المخزن لتقليل تراكم الغبار.
يؤدي الحفاظ على بيئة نظيفة إلى تحسين عمر الأدوات، وموثوقية المغزل، ودقة المستشعر.
إيقاف الطوارئ ومعالجة الأخطاء
حتى مع وجود أنظمة أتمتة متطورة، قد تحدث أخطاء غير متوقعة. تشمل أنظمة مراقبة الحركة الجوية ما يلي:
- وظائف إيقاف الطوارئ التي توقف الآلة فوراً في حالة حدوث مشكلة.
- أجهزة الإنذار والتشخيص الخاصة بوحدة التحكم للإشارة إلى المشكلات مثل الأدوات غير المثبتة، أو الجيوب غير المحاذية، أو أعطال المستشعرات.
- توفر بعض الآلات إجراءات استعادة تلقائية، مما يسمح باستئناف العمليات بأمان بعد حدوث أخطاء طفيفة.
تساعد ميزات السلامة وأدوات التشخيص هذه المشغلين على معالجة المشكلات بسرعة مع تقليل مخاطر الحوادث أو تلف الآلات.
تُشكّل أجهزة الاستشعار وآليات السلامة وأنظمة التشخيص الركيزة الأساسية لتشغيل نظام تغيير الأدوات الآلي (ATC) بكفاءة عالية. فهي تضمن تثبيت الأدوات بشكل صحيح، وسلامة الحركة، والكشف عن المشكلات المحتملة قبل أن تتسبب في أي ضرر. وبالتكامل مع المكونات الميكانيكية، تُمكّن هذه الأنظمة أجهزة التوجيه CNC من إجراء تغييرات سريعة ودقيقة وآمنة للأدوات، مما يتيح التشغيل المستمر بأقل قدر من المخاطر وأقصى قدر من الكفاءة.
التكامل مع برامج التصنيع بمساعدة الحاسوب (CAM) وأنظمة التحكم في الآلات
تكون وحدة تغيير الأدوات الأوتوماتيكية أكثر فعالية عند عملها بسلاسة مع برنامج التصنيع بمساعدة الحاسوب (CAM) ووحدة التحكم في جهاز التوجيه CNC. يضمن هذا التكامل تغيير الأدوات بدقة عند الحاجة، باستخدام الأداة والإعدادات الصحيحة، وبتزامن تام مع برنامج التشغيل. من خلال ربط العمليات الميكانيكية لوحدة تغيير الأدوات الأوتوماتيكية بذكاء البرنامج، يستطيع المشغلون تنفيذ عمليات معقدة متعددة الأدوات بكفاءة، وتقليل وقت التوقف، والحفاظ على دقة تشغيل ثابتة.
إعداد وتحديد طاولة الأدوات
يعتمد برنامج CAM ووحدة التحكم CNC على جدول أدوات يحتوي على معلومات حول كل أداة قطع، بما في ذلك:
- رقم الأداة ومعرفها
- نوع الأداة (مثل: قاطع تفريز، مثقاب، لقمة نقش)
- قطر الأداة وطولها وإزاحاتها
- سرعات الدوران ومعدلات التغذية الموصى بها
عندما يتطلب برنامج التحكم الرقمي بالحاسوب (CNC) تغيير أداة، يستخدم نظام تغيير الأدوات التلقائي (ATC) هذا الجدول لتحديد الأداة الصحيحة في المخزن واسترجاعها بدقة. يُسهم الحفاظ على جدول أدوات محدّث ودقيق في ضمان تشغيل موثوق لجهاز التوجيه CNC المزود بنظام تغيير الأدوات التلقائي.
أوامر تغيير الأدوات
يتم تفعيل تغييرات الأدوات التلقائية من خلال أوامر G-code القياسية، وأكثرها شيوعًا الأمر M6. وتتم العملية على النحو التالي:
- يقوم برنامج CAM بإدراج الأمر M6 في النقطة المناسبة في مسار الأداة.
- يقوم جهاز التحكم الرقمي الحاسوبي بتفسير الأمر ويبدأ تسلسل تغيير الأدوات التلقائي.
- يتوقف المغزل مؤقتًا، وينتقل إلى وضع آمن، ويحرر الأداة الحالية، ويستعيد الأداة الجديدة.
- تؤكد أجهزة الاستشعار تثبيت الأداة قبل استئناف عملية التشغيل.
تسمح بعض وحدات التحكم CNC المتقدمة بوحدات ماكرو مخصصة لتغيير الأدوات التلقائي (ATC) لمعالجة الأدوات المتخصصة، مما يعزز المرونة والكفاءة بشكل أكبر.
المزامنة مع مسارات الأدوات
يضمن التكامل السلس تنسيق تغييرات الأدوات مع برنامج التشغيل الآلي:
- يقوم جهاز التحكم بتحريك المغزل إلى وضع آمن فوق قطعة العمل قبل إجراء أي تغيير.
- يتم تطبيق إزاحات الأدوات تلقائيًا بعد القياس أو التحقق.
- يستأنف مسار الأدوات الذي تم إنشاؤه بواسطة CAM عمله من حيث توقف بالضبط، مما يمنع حدوث أخطاء أو تصادمات.
يؤدي التزامن السليم إلى تقليل وقت التوقف عن العمل ويسمح للآلة بتنفيذ عمليات معقدة ومتعددة الأدوات دون تدخل يدوي.
الوقاية من الأخطاء والتشخيص
كما يتيح التكامل مراقبة البرامج ومعالجة الأخطاء:
- يقوم جهاز التحكم بالتحقق من وجود الأداة، ومحاذاة المخزن، وجاهزية المغزل.
- تحدث الإنذارات أو التوقفات التلقائية في حالة فقدان أداة أو فشل عملية التثبيت.
- تستطيع الأنظمة المتقدمة تسجيل استخدام الأدوات، وتتبع التآكل، وتنبيه المشغلين عند الحاجة إلى الصيانة.
إن هذا المزيج من ذكاء الأجهزة والبرامج يجعل أنظمة مراقبة الحركة الجوية أكثر أمانًا وموثوقية وإنتاجية.
يُحوّل دمج أنظمة تغيير الأدوات الآلية (ATC) مع برامج التصنيع بمساعدة الحاسوب (CAM) وأنظمة التحكم في الآلات عملية تغيير الأدوات من مهمة ميكانيكية إلى عملية ذكية مؤتمتة بالكامل. ويضمن التنسيق بين تحديد الأدوات وأوامر التغيير ومزامنة مسار الأدوات تنفيذ عمليات الأدوات المتعددة بسلاسة ودقة وأمان. ولا يُحسّن هذا المستوى من التكامل الإنتاجية فحسب، بل يُعزز أيضًا موثوقية ودقة التوجيه باستخدام التحكم الرقمي بالحاسوب (CNC)، مما يجعل التشغيل الآلي حلاً عمليًا وفعالًا للتصنيع الحديث.
متطلبات صيانة أنظمة مراقبة الحركة الجوية
يُعدّ مُبدِّل الأدوات الأوتوماتيكي (ATC) جزءًا أساسيًا من كفاءة ودقة جهاز التوجيه CNC، ولكنه، كغيره من الأنظمة الميكانيكية، يتطلب صيانة دورية ليعمل بكفاءة مثالية. قد يؤدي إهمال الصيانة إلى اختلال محاذاة الأدوات، أو فشل التثبيت، أو حتى تلف المغزل، مما ينتج عنه توقفات مكلفة وانخفاض في جودة التشغيل. يمكن تصنيف صيانة أنظمة مُبدِّل الأدوات الأوتوماتيكي إلى مهام يومية، وأسبوعية/شهرية، وطويلة الأجل.
صيانة يومية
تضمن المهام البسيطة والمنتظمة الحفاظ على نظافة النظام وتزييته ومعايرته، مما يسمح بتغيير الأدوات بكفاءة ويقلل من وقت التوقف أثناء الإنتاج. فيما يلي المكونات الرئيسية للصيانة اليومية لنظام تغيير الأدوات الآلي:
- تنظيف حوامل الأدوات والجيوب: قم بإزالة الغبار والرقائق والحطام من المخزن والمغزل لمنع أخطاء التثبيت.
- فحص خطوط الهواء المضغوط وضغط الهواء: التأكد من أن المشغلات تعمل بسلاسة وبقوة ثابتة.
- الفحص البصري: ابحث عن علامات واضحة للتآكل، أو البراغي المفكوكة، أو المكونات غير المتراصفة.
- فحص التشحيم: تتطلب بعض الأنظمة تشحيمًا خفيفًا للأجزاء المتحركة لتقليل الاحتكاك.
يساعد أداء هذه المهام يوميًا في الحفاظ على سلاسة تغييرات الأدوات ويمنع تفاقم المشكلات البسيطة.
الصيانة الأسبوعية / الشهرية
بينما يركز الصيانة اليومية على الحفاظ على نظام التحكم الآلي في درجة الحرارة نظيفًا ويعمل بكفاءة، تضمن الصيانة الأسبوعية والشهرية تشحيم المكونات الرئيسية ومعايرتها وفحصها بدقة للتأكد من عدم وجود تآكل. فيما يلي المهام الأساسية التي يجب القيام بها أسبوعيًا أو شهريًا:
- تزييت المكونات المنزلقة أو الدوارة: تحتاج المحامل، والموجهات الخطية، ومنزلقات المشغلات إلى تزييت مناسب من أجل حركة متسقة.
- فحص قضبان السحب، والمشابك، والملقط: تحقق من وجود تآكل أو تشوه أو تلف قد يؤثر على دقة التثبيت.
- فحص المستشعرات: تأكد من أن المستشعرات البصرية أو الميكانيكية نظيفة وتعمل بشكل صحيح.
- فحص المخزن: تحقق من أن جيوب الأدوات ليست مهترئة أو غير محاذية وأن الأدوات مثبتة بإحكام.
يساعد مستوى الصيانة هذا على منع الأعطال الميكانيكية ويحافظ على تشغيل نظام مراقبة الحركة الجوية بأعلى كفاءة.
صيانة طويلة المدى
تركز الصيانة طويلة الأجل على المهام الوقائية، واستبدال المكونات، والمعايرة للحفاظ على أداء نظام التحكم الآلي في درجة الحرارة بأعلى كفاءة ودقة لسنوات. يتضمن هذا المستوى من الصيانة فحصًا ومعايرة أكثر دقة.
- استبدال المكونات البالية: يجب استبدال النوابض، والأختام الهوائية، وأجزاء المشغل، أو حوامل الأدوات البالية قبل حدوث العطل.
- معايرة نظام قياس الأداة: ضمان دقة اكتشاف طول الأداة وإعدادات الإزاحة المناسبة.
- تحديثات وحدة التحكم والبرامج الثابتة: حافظ على تحديث وحدة التحكم CNC وبرنامج ATC لتحسين الأداء والسلامة.
- التشخيص الكامل للنظام: قم بإجراء فحص كامل دوري لعملية تغيير الأدوات التلقائي، بما في ذلك استرجاع الأدوات والتثبيت وردود فعل المستشعر.
تساهم هذه المهام في إطالة عمر نظام مراقبة الحركة الجوية والحفاظ على التشغيل الموثوق به وعالي الدقة على مدى سنوات من الاستخدام.
يُعدّ الحفاظ على نظام تغيير الأدوات التلقائي (ATC) في جهاز التوجيه CNC ضروريًا لضمان الموثوقية والدقة والسلامة. فالتنظيف والفحص اليومي، والتشحيم الأسبوعي، وفحص الحساسات، واستبدال المكونات ومعايرتها على المدى الطويل، كلها عوامل تضمن استمرار عمل نظام تغيير الأدوات التلقائي بسلاسة. ولا يقتصر دور النظام الذي تتم صيانته جيدًا على تقليل وقت التوقف وتكاليف الإصلاح فحسب، بل يضمن أيضًا تغيير الأدوات بشكل منتظم، مما يحمي الأدوات والمغزل، ويزيد الإنتاجية إلى أقصى حد.
المشاكل الشائعة ونصائح لحل مشاكل أنظمة مراقبة الحركة الجوية
رغم أن أنظمة تغيير الأدوات الأوتوماتيكية (ATC) مصممة لتحقيق الموثوقية والدقة، إلا أنها، كأي آلة معقدة، قد تواجه بعض المشاكل أحيانًا. يساعد فهم المشاكل الشائعة وكيفية تشخيصها على تقليل وقت التوقف وضمان سلاسة تغيير الأدوات. يسلط هذا القسم الضوء على بعض أكثر مشاكل أنظمة تغيير الأدوات الأوتوماتيكية شيوعًا، ويقدم حلولًا عملية لحلها.
الأداة لا تتغير بشكل صحيح
أكثر المشاكل شيوعًا في أنظمة تغيير الأدوات التلقائي هي عدم تنفيذ عملية تغيير الأدوات بشكل صحيح. قد لا يتم سحب الأداة من المخزن، أو قد لا يتم تثبيتها في المغزل. إليك بعض نصائح استكشاف الأخطاء وإصلاحها:
- تحقق من محاذاة المخزن: تأكد من أن مخزن الأدوات محاذٍ للمغزل وأن جيوب الأدوات موضوعة بشكل صحيح.
- فحص المشغلات وضغط الهواء: تحقق من أن المشغلات الهوائية لديها ضغط هواء كافٍ وأنه لا توجد تسريبات هواء في النظام.
- نظّف وافحص الحساسات: تأكد من نظافة حساسات وجود الأداة وحساسات التثبيت وأنها تعمل بشكل صحيح. اختبر الحساسات عن طريق تشغيل الأداة يدويًا والتحقق من ردود الفعل.
- إزالة أي انحشار في مخزن الذخيرة: تحقق من وجود أي شوائب أو أدوات عالقة داخل المخزن. أزل أي انحشار وتأكد من دوران المخزن بحرية.
- افحص قضيب السحب وآلية التثبيت: إذا لم تكن الأداة مثبتة بإحكام، فتحقق من قضيب السحب الخاص بالمغزل بحثًا عن أي تلف أو تآكل. استبدل أي أجزاء متآكلة لاستعادة التثبيت السليم.
الأداة غير مثبتة بشكل صحيح
قد لا تكون الأداة مثبتة بإحكام في المغزل، مما قد يؤدي إلى انزلاقها أثناء التشغيل. إليك بعض النصائح لحل المشكلة:
- افحص آلية التثبيت: افحص قضيب السحب وسطح التثبيت بحثًا عن أي تآكل أو تلف. استبدل أي أجزاء تالفة لضمان تثبيت محكم وآمن.
- تحقق من ضغط الهواء: تأكد من أن النظام الهوائي يوفر ضغط هواء كافياً للتثبيت، ويتراوح عادةً بين 6 و8 بار. افحص فلاتر الهواء ومنظمات الضغط للتأكد من عدم وجود انسدادات أو تلف.
- قم بمحاذاة المغزل وحامل الأداة: تأكد من أن حامل الأداة مُثبّت بشكل صحيح في المغزل. قد يؤدي عدم المحاذاة إلى منع التثبيت السليم، وقد يكون سببه تآكل أو تلف حامل الأداة.
لم يتم اكتشاف الأداة بواسطة أجهزة الاستشعار
يفشل نظام تغيير الأدوات التلقائي (ATC) في اكتشاف الأداة، مما يتسبب في حدوث خطأ أو يمنع إتمام عملية تغيير الأداة. إليك بعض نصائح استكشاف الأخطاء وإصلاحها:
- تنظيف المستشعرات: قد يؤثر الغبار والحطام على وظائف المستشعرات. استخدم فرشاة ناعمة أو هواءً مضغوطًا لتنظيف المستشعرات البصرية والتأكد من خلوها من أي عوائق.
- تحقق من توصيلات الحساسات: افحص الأسلاك والتوصيلات للتأكد من توصيل الحساسات بشكل صحيح بوحدة تحكم الجهاز. إذا بدت الأسلاك تالفة، فاستبدلها.
- التحقق من وضع الأدوات: تأكد من وضع الأدوات بشكل صحيح في المخزن والمغزل، وأن أجهزة الاستشعار محاذية لاكتشاف موضع الأداة.
أعطال في المشغلات الهوائية أو الكهربائية
قد تفشل المشغلات الهوائية أو الكهربائية في تشغيل أو تحريك مكونات مبدل الأدوات بشكل صحيح، مما يؤدي إلى تغييرات غير مكتملة للأدوات أو أعطال في النظام. إليك بعض نصائح استكشاف الأخطاء وإصلاحها:
- افحص المكونات الهوائية: تأكد من عدم وجود تسريبات للهواء في الخراطيم أو الوصلات أو الصمامات. استبدل أي مكونات هوائية تالفة وتأكد من أن ضغط الهواء ضمن النطاق الموصى به.
- تزييت المحركات الكهربائية: بالنسبة للمحركات الكهربائية، تأكد من تزييت الأجزاء المتحركة بشكل كافٍ. في حال ملاحظة أي خلل في المحاذاة، أعد معايرة المحرك أو اضبط موضعه.
- اختبار حركة المشغل: قم بتشغيل حركة المشغل يدويًا عبر وحدة التحكم CNC للتأكد من سلامة عمله. إذا تحرك المشغل ببطء أو بشكل غير منتظم، فتحقق من وجود مقاومة ميكانيكية أو مشاكل كهربائية.
مخزن الأدوات لا يدور أو يتحرك
قد يتعطل مخزن الأدوات عن الدوران أو الحركة أو وضع الأدوات في الموضع الصحيح، مما يعيق استرجاعها أو تخزينها. إليك بعض النصائح لحل المشكلة:
- إزالة العوائق: تحقق من وجود أي شوائب أو أدوات غير محاذية في المخزن. نظف جيوب الأدوات وتأكد من عدم وجود أي عائق يمنع المخزن من الدوران أو الحركة.
- افحص المحرك الدوار أو المشغل: اختبر المحرك أو المشغل الذي يُشغل المخزن للتأكد من عمله بشكل صحيح. إذا بدا المحرك معيبًا، فافحص التوصيلات الكهربائية واستبدل المحرك إذا لزم الأمر.
- قم بتشحيم الأجزاء المتحركة: افحص المكونات الميكانيكية للمخزن، مثل التروس أو القضبان، بحثًا عن علامات التآكل. قم بتشحيم الأجزاء المتحركة لضمان التشغيل السلس.
يتطلب تشخيص أعطال نظام تغيير الأدوات التلقائي (ATC) اتباع منهجية منظمة، تبدأ بفحوصات بسيطة ثم تتطور إلى عمليات فحص أكثر تعمقًا حسب الحاجة. من خلال معالجة المشكلات الشائعة مثل أعطال تثبيت الأدوات، وأعطال المشغلات، ومشكلات الحساسات، يستطيع المشغلون ضمان سلاسة ودقة تغيير الأدوات. تساهم عمليات الفحص الدورية والتدخل السريع في تقليل وقت التوقف، ومنع المزيد من التلف، وضمان استمرار عمل نظام تغيير الأدوات التلقائي بكفاءة عالية.
تلخيص
يُعد نظام تغيير الأدوات التلقائي (ATC) ركيزة أساسية في عمليات تشغيل أجهزة التوجيه CNC الحديثة، إذ يُحوّل ما كان يُعتبر عملية يدوية تستغرق وقتًا طويلاً إلى تسلسل مُبسط وفعّال وآلي. بدءًا من مخزن الأدوات وحتى المغزل، يتضمن نظام ATC تفاعلًا مُعقدًا بين مُكونات مُصممة لضمان تغيير الأدوات بدقة وموثوقية وأمان. من خلال فهم الآلية الكاملة لنظام ATC، يُمكن للمُشغلين ضمان أداء مُتسق، وتقليل وقت التوقف، وزيادة الإنتاجية إلى أقصى حد. تابع قراءة مقال "ما هي أهم الميزات التي يجب البحث عنها في جهاز توجيه CNC مزود بنظام ATC؟" للاطلاع على منهجية مُنظمة لاختيار الجهاز.
تُعدّ AccTek CNC شركة رائدة في تصنيع أجهزة التوجيه CNC عالية الجودة، حيث تُقدّم مجموعة واسعة من الآلات لتلبية الاحتياجات المتنوعة لمختلف الصناعات، بدءًا من صناعة اللافتات وصولًا إلى النجارة وتشكيل المعادن وغيرها. سواءً كنت تبحث عن جهاز توجيه CNC ثلاثي المحاور ، أو رباعي المحاور ، أو خماسي المحاور، أو دوار ، فإن AccTek تُوفّر أحدث التقنيات لتعزيز الإنتاجية والدقة والكفاءة. لا يقتصر دور فريقنا من الخبراء على تقديم أداء استثنائي للآلات فحسب، بل يُقدّم أيضًا دعمًا فنيًا شاملًا، مما يضمن للعملاء تحقيق أقصى استفادة من معدات CNC الخاصة بهم. اختر AccTek CNC للحصول على حلول تُساهم في تطوير أعمالك من خلال أحدث التقنيات وخدمة لا مثيل لها.