
- 30-38 دقيقة للقراءة
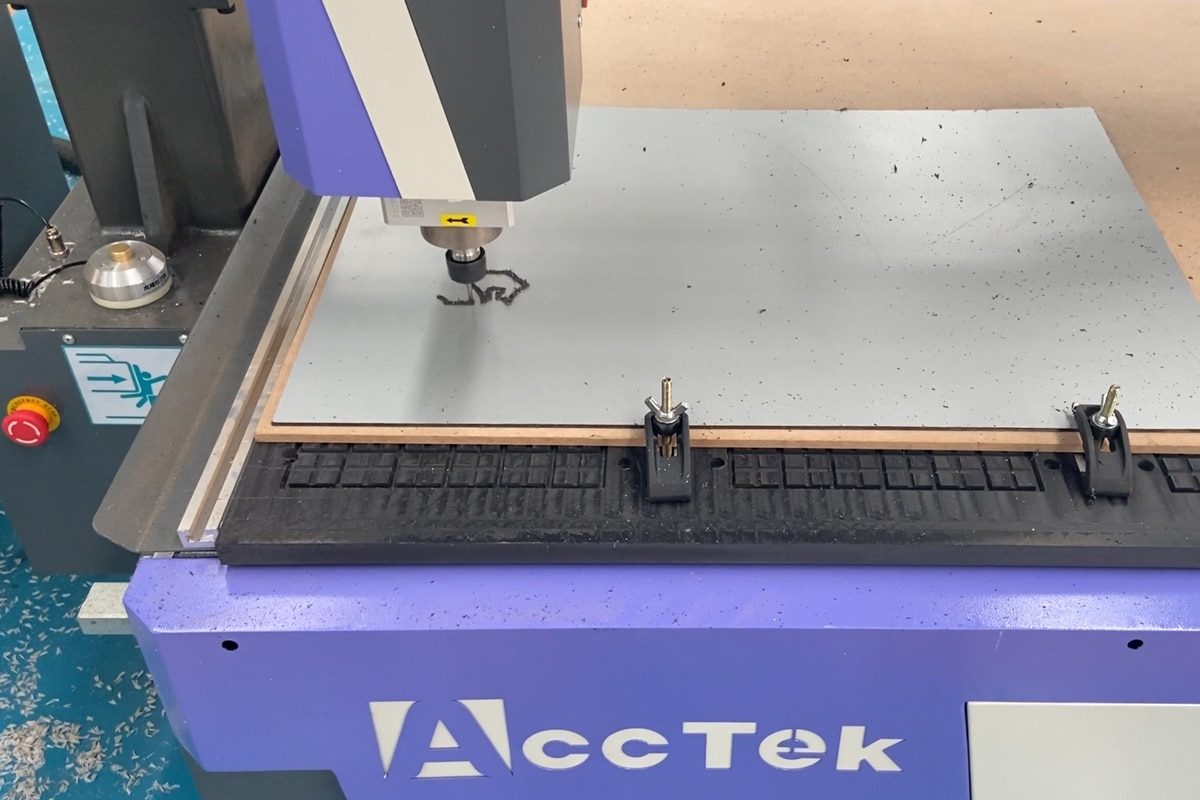
أصبح الألومنيوم من أكثر المواد استخدامًا في الصناعات التحويلية الحديثة، وذلك لقيمته العالية بفضل نسبة قوته إلى وزنه الممتازة، ومقاومته للتآكل، وتعدد استخداماته. ومع تزايد سهولة الوصول إلى أجهزة التوجيه CNC ، يتجه العديد من المصنّعين وورش العمل إلى هذه الآلات لمعالجة مكونات الألومنيوم بكفاءة وفعالية من حيث التكلفة. ومع ذلك، فبينما تتفوق أجهزة التوجيه CNC في قطع المواد اللينة كالخشب والبلاستيك، فإن تشكيل الألومنيوم يطرح مجموعة من التحديات الخاصة التي تتطلب نهجًا أكثر دقة. فعلى عكس المواد التقليدية المستخدمة في التوجيه، يمكن أن تؤدي مرونة الألومنيوم وخصائصه الحرارية إلى مشاكل مثل انسداد الأدوات، وتراكم الحرارة، وضعف جودة التشطيبات السطحية إذا لم يتم التعامل معه بشكل صحيح.
يعتمد تحقيق قطع نظيفة، والحفاظ على عمر الأدوات، وضمان دقة الأبعاد، على اختيار الأدوات المناسبة، وتحسين معايير القطع، وتطبيق استراتيجيات فعّالة للتبريد وإزالة الرايش. وبدون فهمٍ كافٍ، قد يواجه حتى المشغلون ذوو الخبرة نتائج غير متسقة أو تآكلًا مبكرًا للأدوات. تستكشف هذه المقالة التحديات الرئيسية المرتبطة بتوجيه الألومنيوم باستخدام آلات CNC، وتُحدد أفضل الممارسات للتغلب عليها. بدءًا من فهم سلوك المواد واختيار أدوات القطع المناسبة، وصولًا إلى ضبط معايير التشغيل بدقة وتحسين جودة السطح، يهدف هذا الدليل إلى تقديم رؤى عملية لكلٍ من المبتدئين والمستخدمين ذوي الخبرة الساعين إلى تحسين أداء تشغيل الألومنيوم.
فهم الألومنيوم كمادة للتشغيل الآلي
يُعتبر الألومنيوم عادةً من أكثر المعادن ملاءمةً للتشغيل باستخدام آلات CNC، لكن هذه السمعة قد تكون مضللة، خاصةً عند استخدام أجهزة التوجيه CNC بدلاً من آلات التفريز الأكثر صلابة. فمزيجه من الليونة والمرونة والتوصيل الحراري العالي يُنتج خصائص تشغيل فريدة تتطلب تحكمًا دقيقًا في الأدوات ومعايير القطع وإزالة الرايش. إن فهم سلوك الألومنيوم في ظروف القطع هو الأساس لتحقيق نتائج نظيفة، وعمر أطول للأدوات، وإنتاجية عالية.
خواص الألمنيوم
تتحدد خصائص تشكيل الألومنيوم بمجموعة من الخصائص الفيزيائية والميكانيكية التي تجعله سهل القطع وعرضة للتلف. ورغم أنه يُعتبر عمومًا معدنًا "لينًا"، إلا أن ليونته وخصائصه الحرارية تُشكل تحديات خاصة يجب فهمها لتحقيق توجيه ناجح باستخدام آلات CNC.
- انخفاض الكثافة وخفة الوزن: يتميز الألومنيوم بخفة وزنه مقارنةً بمعظم المعادن، مما يجعله مثالياً للتطبيقات التي تتطلب تقليل الوزن. لا تُعقّد هذه الخاصية عملية التصنيع بشكل مباشر، بل تُسهم في انتشاره الواسع في مختلف الصناعات.
- ليونة مع مرونة عالية: على الرغم من أن الألومنيوم لين نسبيًا، إلا أنه يتمتع بمرونة عالية، مما يعني أنه يميل إلى التشوه بدلًا من الانكسار بشكل نظيف أثناء القطع. قد يؤدي ذلك إلى تلطيخ المادة ويجعل الحصول على حواف حادة أكثر صعوبة إذا لم يتم تحسين ظروف القطع.
- يتميز الألومنيوم بموصلية حرارية عالية، مما ينقل الحرارة بكفاءة عالية، ويساعد على تبديد حرارة القطع بسرعة. مع ذلك، إذا كانت معايير التشغيل غير صحيحة، فقد تتراكم الحرارة عند حافة القطع، مما يزيد من خطر تآكل الأداة والتصاق المواد.
- انخفاض درجة الانصهار: بالمقارنة مع المعادن الصلبة كالفولاذ، ينصهر الألومنيوم عند درجة حرارة أقل. في ظل عمليات التشغيل عالية السرعة أو التبريد غير الكافي، قد يؤدي ذلك إلى تليين المادة والتصاقها بأداة القطع.
- ميل الألومنيوم لتكوين حواف متراكمة: يُعدّ ميل الألومنيوم للالتصاق بأداة القطع أحد أهم التحديات في تشكيله. يؤدي هذا التراكم إلى تغيير هندسة الأداة، وتقليل كفاءة القطع، والتأثير سلبًا على جودة السطح.
سبائك الألومنيوم الشائعة المستخدمة في التوجيه باستخدام الحاسوب (CNC)
لا تتصرف جميع أنواع الألومنيوم بنفس الطريقة أثناء عمليات التوجيه باستخدام آلات CNC. تؤثر الاختلافات في تركيب السبائك بشكل مباشر على قابلية التشغيل، وتكوين الرايش، وتآكل الأدوات، وجودة السطح. غالبًا ما يكون اختيار السبيكة المناسبة الخطوة الأولى نحو تحقيق أداء قطع مستقر ونتائج متسقة.
- الألومنيوم 6061: يُعدّ هذا السبيكة الأكثر استخدامًا في عمليات التوجيه باستخدام الحاسوب (CNC) نظرًا لسهولة تشكيله وقوته وتعدد استخداماته. وهو مثالي للتطبيقات العامة.
- الألومنيوم 5052: معروف بمقاومته الممتازة للتآكل وقابليته للتشكيل، ولكنه أقل قابلية للتشغيل الآلي من الألومنيوم 6061.
- الألومنيوم 7075: أقوى وأصلب بكثير، وغالبًا ما يستخدم في تطبيقات الفضاء الجوي، ولكنه أكثر تطلبًا للأدوات ومعايير القطع.
كيف تؤثر خصائص المواد على توجيه CNC
تؤثر الخصائص المتأصلة للألمنيوم بشكل مباشر على جميع جوانب عملية التوجيه باستخدام الحاسوب (CNC)، بدءًا من اختيار الأدوات ومعايير القطع وصولًا إلى جودة السطح والكفاءة الإجمالية. حتى الاختلافات الطفيفة في سلوك المادة قد تؤدي إلى اختلافات كبيرة في نتائج التشغيل.
- تكوين الرقائق وإزالتها: تتسبب ليونة الألومنيوم في إنتاج رقائق طويلة ومتصلة بدلاً من شظايا قصيرة وهشة. ورغم أن هذا قد يؤدي إلى قطع سلس في الظروف المثالية، إلا أنه يزيد من خطر تشابك الرقائق وإعادة القطع. وإذا لم تتم إزالة الرقائق بفعالية، فقد تسد أخاديد أداة القطع، وتولد حرارة زائدة، وتتلف كلاً من الأداة وقطعة العمل.
- توليد الحرارة وتبديدها: على الرغم من أن الألومنيوم يتمتع بموصلية حرارية عالية ويمكنه تبديد الحرارة بسرعة، إلا أن الحرارة تميل إلى التمركز عند حافة القطع أثناء عمليات التوجيه عالية السرعة. يمكن أن تؤدي الحرارة الزائدة إلى تليين المادة موضعياً، مما يزيد من احتمالية التصاقها بالأداة.
- تآكل الأداة وتراكم المواد على الحافة: من أبرز التحديات في تشكيل الألمنيوم هو تراكم المواد على الحافة، حيث تلتصق المادة بأداة القطع. يحدث هذا بسبب انخفاض درجة انصهار الألمنيوم وطبيعته اللاصقة تحت تأثير الحرارة والضغط. يؤدي تراكم المواد على الحافة إلى تغيير الشكل الهندسي الفعال للأداة، مما ينتج عنه سطح غير مكتمل، وزيادة قوى القطع، وفي النهاية تلف الأداة.
- جودة السطح والحواف: يتميز الألومنيوم بقدرته على تحقيق سطح أملس ممتاز، ولكن فقط عند ضبط ظروف التشغيل على النحو الأمثل. فإذا كانت معدلات التغذية والسرعة منخفضة للغاية، فقد تحتك أداة القطع بدلاً من أن تقطع، مما يؤدي إلى تلطيخ السطح وظهوره بشكل باهت. من جهة أخرى، قد تؤدي استراتيجيات القطع غير المناسبة إلى تكوّن نتوءات على طول الحواف.
من خلال إدراك الاختلافات بين السبائك وتوقع سلوك الألومنيوم أثناء التشغيل، يستطيع المشغلون التحكم بشكل أفضل في إخراج الرايش، وتقليل تآكل الأدوات، والحصول على تشطيبات سطحية فائقة. تُهيئ هذه المعرفة الأساسية الظروف المناسبة لاختيار المعدات والأدوات ومعايير القطع الملائمة، مما يؤدي في النهاية إلى عمليات توجيه ألومنيوم أكثر كفاءة وموثوقية. كما يُمكّن الفهم العميق لسلوك الألومنيوم المشغلين من توقع مشكلات التشغيل الشائعة وتعديل أسلوبهم وفقًا لذلك.
التحديات الرئيسية في توجيه الألومنيوم باستخدام التحكم الرقمي الحاسوبي
على الرغم من أن الألومنيوم يحظى بتقدير واسع النطاق لسهولة تشكيله وتعدد استخداماته، إلا أنه يختلف اختلافًا كبيرًا عن المواد غير المعدنية التي تُعالج عادةً على أجهزة التوجيه CNC. فميله إلى توليد الحرارة، وتكوين رقائق طويلة، والالتصاق بأدوات القطع، واحتياجه إلى صلابة أعلى للآلة، كلها عوامل تُشكل مجموعة من التحديات التي قد تؤثر سلبًا على جودة التشغيل إذا لم تُدار بشكل صحيح. ومن خلال فهم هذه التحديات بالتفصيل، يستطيع المشغلون توقع مشاكل التشغيل بشكل أفضل، ووضع استراتيجيات أكثر موثوقية لتحقيق أداء ثابت.
تآكل الأدوات وتراكم الحواف (BUE)
يرتبط تآكل الأدوات في عمليات التوجيه باستخدام الحاسوب (CNC) للألمنيوم ارتباطًا وثيقًا بتكوّن حافة متراكمة (BUE)، وهي ظاهرة شائعة حيث يلتصق الألمنيوم بحافة القطع تحت تأثير الحرارة والضغط. وعلى عكس التآكل التدريجي الذي يُلاحظ في المواد الصلبة، يمكن أن تتشكل الحافة المتراكمة وتتكسر بشكل غير متوقع، مما يؤثر بشكل كبير على استقرار عملية القطع.
- أسباب التصاق الألومنيوم بالأدوات: يميل الألومنيوم إلى الالتصاق بأدوات القطع بشكل أساسي بسبب الحرارة الزائدة والاحتكاك عند سطح القطع. فعندما تكون سرعات دوران المغزل عالية جدًا أو معدلات التغذية منخفضة جدًا، قد تحتك الأداة بدلًا من أن تقطع، مما يُولّد حرارة إضافية تُليّن المادة وتُعزز الالتصاق. وتتفاقم هذه المشكلة بسبب ضعف إزالة الرايش، حيث يُعاد قطع الرايش الطويل والمتواصل ويُضغط على سطح الأداة. بالإضافة إلى ذلك، تزيد الأدوات غير الحادة أو المطلية بشكل غير صحيح من الاحتكاك، مما يُسهّل تراكم الألومنيوم وتكوين حافة متراكمة.
- التأثير على جودة القطع وعمر الأداة: يؤدي وجود حافة متراكمة إلى تدهور أداء التشغيل بشكل ملحوظ، وذلك بتغيير الشكل الهندسي الفعال لأداة القطع. ينتج عن ذلك سطح غير مكتمل، بما في ذلك التلطيخ وتكوّن النتوءات، بالإضافة إلى انخفاض دقة الأبعاد. ونظرًا لتكوّن الحافة المتراكمة وانكسارها بشكل غير منتظم، فإنها تُحدث قوى قطع غير مستقرة، مما قد يتسبب في اهتزازات وارتجاجات. ومع مرور الوقت، يُسرّع هذا الاضطراب من تآكل الأداة، ويزيد من خطر انكسارها، ويقلل في نهاية المطاف من كفاءة التشغيل وموثوقيته بشكل عام.
قضايا إدارة الحرارة
في عمليات التوجيه باستخدام الحاسوب (CNC) للألمنيوم، تُعدّ إدارة الحرارة من أهم العوامل المؤثرة على استقرار عملية التشغيل وجودة السطح. فعلى الرغم من أن الألمنيوم يتمتع بموصلية حرارية عالية نسبيًا، إلا أنه قد تتراكم حرارة زائدة عند سطح القطع نتيجة الاحتكاك، أو معايير القطع غير المناسبة، أو عدم كفاءة إزالة الرايش.
- الاحتكاك وتراكم الحرارة: تتولد الحرارة في عمليات تشكيل الألومنيوم بشكل أساسي من خلال الاحتكاك بين أداة القطع والمادة. عندما تكون معدلات التغذية منخفضة جدًا أو سرعات دوران المغزل عالية جدًا، قد تحتك الأداة بالسطح بدلًا من القطع بشكل نظيف، مما يزيد الاحتكاك بشكل ملحوظ. كما أن سوء إخراج الرايش قد يُفاقم المشكلة، حيث يُولّد الرايش المُعاد قطعه حرارة إضافية في منطقة القطع. بمرور الوقت، يُؤدي تراكم الحرارة الموضعي هذا إلى تليين الألومنيوم وزيادة ميله للالتصاق بالأداة، مما يزيد من عدم استقرار عملية التشغيل.
- خطر تلف الأدوات وتشوه المواد: لا تؤدي الحرارة الزائدة إلى تسريع تآكل الأدوات فحسب، بل قد تؤدي أيضًا إلى تلفها المبكر. تُضعف درجات الحرارة المرتفعة حواف القطع، خاصةً في أدوات الكربيد، مما يجعلها أكثر عرضة للتشقق أو الكسر. في الوقت نفسه، قد يفقد الألومنيوم المُسخّن بشدة استقرار أبعاده، مما يؤدي إلى تلطخ السطح أو اعوجاج الحواف أو فقدان الدقة. في الحالات الشديدة، يمكن أن يؤثر التمدد الحراري لقطعة العمل على التفاوتات المسموح بها، مما يجعل من الصعب تحقيق أبعاد نهائية دقيقة.
مشاكل إخلاء الرقائق
يؤثر سلوك الرايش بشكل مباشر على استقرار عملية القطع، وتوليد الحرارة، وجودة السطح. وعلى عكس المواد الهشة التي تتكسر إلى شظايا صغيرة، يميل الألومنيوم إلى تكوين رايش طويل ومتصل يمكن أن يعيق عملية القطع بسهولة إذا لم تتم إزالته بشكل صحيح من مسار أداة القطع.
- إعادة قطع الرايش: تحدث إعادة القطع عندما لا تتم إزالة الرايش من منطقة القطع، بل يتم قطعه عدة مرات بواسطة الأداة. يؤدي ذلك إلى دورة من الاحتكاك غير الضروري وتوليد الحرارة، مما يُضعف أداء القطع بسرعة. يمكن أن يتسبب الرايش المُعاد قطعه في خدش سطح قطعة العمل، وتقليل دقة الأبعاد، وزيادة تآكل الأداة. في تشغيل الألومنيوم، تُعد هذه المشكلة أكثر خطورة لأن المادة تلين تحت تأثير الحرارة وتصبح أكثر عرضة للالتصاق، مما يزيد من تفاقم المشكلة.
- انسداد الأخاديد بالرقائق: يحدث انسداد الأخاديد عندما تتراكم رقائق الألومنيوم داخلها، مما يعيق عملية القطع. عند الانسداد، تفقد الأداة قدرتها على إخراج الرقائق الجديدة بكفاءة، مما يؤدي إلى زيادة مقاومة القطع والاهتزاز، واحتمالية تلف الأداة. في الحالات الشديدة، قد يؤدي انسداد الأخاديد إلى توقف كفاءة القطع تمامًا وإلحاق الضرر بالأداة وقطعة العمل.
تحقيق تشطيب سطحي عالي الجودة
على الرغم من قدرة الألومنيوم على إنتاج تشطيبات ممتازة، إلا أن ظروف التشغيل غير المناسبة غالباً ما تؤدي إلى عيوب مرئية. ومن بين أكثر المشاكل شيوعاً تكوّن النتوءات، والحواف الخشنة، وفقدان الدقة في الأبعاد، وكلها مرتبطة ارتباطاً وثيقاً بحالة الأداة، واستراتيجية القطع، واستقرار الماكينة.
- تكوّن النتوءات: في عمليات التوجيه بالألمنيوم، تنتج هذه النتوءات عادةً عن انحراف الأداة، أو حواف القطع غير الحادة، أو عدم ملاءمة سرعة التغذية. فعندما تمزق الأداة المادة بدلاً من قصها بشكل نظيف، يندفع المعدن الزائد إلى الخارج بدلاً من إزالته، مما يؤدي إلى تكوّن النتوءات. ولا تؤثر هذه النتوءات على المظهر الجمالي للقطعة فحسب، بل تتطلب أيضاً عمليات معالجة لاحقة إضافية، مما يزيد من وقت الإنتاج وتكلفته.
- الحواف الخشنة وضعف دقة الأبعاد: تحدث الحواف الخشنة عندما تصبح عملية القطع غير مستقرة، وغالبًا ما يكون ذلك بسبب الاهتزاز أو تآكل الأداة أو معايير التشغيل غير الصحيحة. فبدلاً من إنتاج قطع سلس ومتواصل، قد تهتز الأداة أو تلطخ المادة، مما يترك سطحًا غير مستوٍ. في الوقت نفسه، يمكن أن يؤدي ضعف الصلابة أو عدم اتساق قوى القطع إلى انحرافات عن مسار الأداة المقصود، مما ينتج عنه انخفاض في دقة الأبعاد.
صلابة الآلة واستقرارها
نظراً لأن الألومنيوم يتطلب قوى قطع أعلى من الخشب أو البلاستيك، فإن أي نقص في الصلابة الهيكلية في نظام التحكم الرقمي الحاسوبي (CNC) قد يؤدي سريعاً إلى اهتزازات وارتجاجات وانخفاض في الدقة. وهذا يجعل الصلابة ليست مجرد عامل أداء، بل شرطاً أساسياً لنجاح عملية تشكيل الألومنيوم.
- الاهتزاز والارتجاج: يحدث الاهتزاز والارتجاج عندما تفشل أداة القطع وهيكل الماكينة في الحفاظ على تلامس مستقر مع المادة أثناء القطع. في عمليات توجيه الألمنيوم، غالبًا ما ينتج هذا عن زيادة الحمل على المغزل، أو عدم كفاية صلابة الماكينة، أو إعدادات التغذية والسرعة غير المناسبة. بمجرد بدء الاهتزاز، فإنه يخلق بيئة قطع غير مستقرة تؤدي إلى رداءة تشطيب السطح، وعلامات غير متساوية للأداة، وتآكل متسارع للأداة. كما يمكن أن يؤدي الارتجاج إلى تضخيم قوى القطع بشكل غير متوقع، مما يقلل من دقة التشغيل ويزيد من خطر تلف الأداة.
- محددات أجهزة التوجيه CNC خفيفة الوزن: تُصمم أجهزة التوجيه CNC خفيفة الوزن عادةً للخشب والبلاستيك والمواد اللينة الأخرى، مما يعني أن هياكلها وأنظمة حركتها ليست مُحسّنة دائمًا لقطع المعادن. عند استخدامها مع الألومنيوم، قد تواجه هذه الأجهزة صعوبة في امتصاص قوى القطع بكفاءة، مما يؤدي إلى انحناءات أو حركات دقيقة أثناء التشغيل. هذا النقص في الصلابة يحد من عمق القطع ومعدلات التغذية وجودة السطح.
يتطلب توجيه الألمنيوم باستخدام آلات CNC بنجاح استباق هذه التحديات وإدارتها بدلاً من مجرد رد الفعل عليها بعد حدوث المشاكل. من خلال فهم كيفية تفاعل الألمنيوم مع الأدوات والآلات ومعايير القطع، يستطيع المشغلون اتخاذ قرارات أكثر استنارة وتقليل احتمالية حدوث العيوب. إن الفهم الواضح لهذه التحديات الرئيسية يرسخ الأساس لتطبيق أفضل الممارسات الفعالة، مما يتيح في نهاية المطاف نتائج تشغيل ألمنيوم أكثر كفاءة ودقة وموثوقية.
متطلبات الماكينة لتوجيه الألمنيوم
لا يعتمد نجاح عملية تشكيل الألمنيوم باستخدام آلات CNC على أدوات القطع ومعاييرها فحسب، بل يعتمد بشكل كبير على قدرات الآلة نفسها. فمقارنةً بتشكيل الخشب أو البلاستيك، يتطلب تشكيل الألمنيوم صلابةً وأداءً عاليين للمغزل ودقةً في الحركة وثباتًا في تثبيت قطعة العمل. ويُعد فهم هذه المتطلبات أساسيًا لاختيار أو تهيئة نظام CNC قادر على تقديم قطع نظيفة ودقيقة وموثوقة وعمر افتراضي مناسب للأدوات عند العمل مع الألمنيوم.
جهاز التوجيه CNC مقابل مطحنة CNC
على الرغم من أن أجهزة التوجيه CNC وأجهزة الطحن CNC تتبع مبادئ تصنيع رقمية متشابهة، إلا أن تصميمها الهيكلي وصلابتها وتطبيقاتها المقصودة تختلف اختلافًا كبيرًا. وتؤثر هذه الاختلافات بشكل مباشر على أداء القطع وجودة السطح ونطاق قطع الألومنيوم التي يمكن لكل آلة معالجتها.
- الاختلافات الرئيسية في البنية والقدرات: تُصنع ماكينات التفريز CNC عادةً بإطارات ثقيلة وصلبة من الحديد الزهر أو الفولاذ، مصممة لتحمل قوى القطع العالية والحفاظ على دقة فائقة أثناء إزالة المعادن. وتستخدم سرعات دوران منخفضة مع عزم دوران عالٍ، مما يجعلها مناسبة تمامًا للقطع العميق والتشغيل المستمر للمواد الصلبة. في المقابل، تتميز ماكينات التوجيه CNC بأنها أخف وزنًا وأسرع، ومُحسّنة للقطع عالي السرعة للمواد اللينة مثل الخشب والبلاستيك والرغوة. وتُعطي هياكلها ذات النمط الجسري الأولوية للسرعة ومساحة العمل على حساب الصلابة المطلقة، مما قد يفرض قيودًا عند تشغيل المعادن مثل الألومنيوم.
- متى يكون استخدام جهاز التوجيه CNC مناسبًا للألمنيوم؟ على الرغم من محدودياته، يمكن لأجهزة التوجيه CNC تشكيل الألمنيوم بنجاح في ظل الظروف المناسبة. فهي مناسبة لألواح الألمنيوم الرقيقة، والمكونات الخفيفة، والنقش، والأجزاء غير الهيكلية حيث تكون قوى القطع منخفضة نسبيًا. تُعد أجهزة التوجيه CNC الصناعية عالية الجودة، المزودة بإطارات معززة، ومحركات لولبية كروية، ومغازل عالية الأداء، أكثر تجهيزًا للعمل على الألمنيوم من الأجهزة المبتدئة. في هذه الحالات، يصبح تشكيل الألمنيوم عملية مضبوطة بدلًا من مهمة إزالة كميات كبيرة من المواد، مما يسمح لأجهزة التوجيه بإنتاج نتائج دقيقة ونظيفة ضمن حدود تشغيلها.
الميزات الأساسية للجهاز
يعتمد تحقيق نتائج متسقة وعالية الجودة عند تشكيل الألمنيوم باستخدام آلات CNC بشكل كبير على القدرات الأساسية للآلة نفسها. فعلى عكس المواد الأكثر ليونة، يتطلب الألمنيوم توازناً بين السرعة والثبات والدقة. وإذا ما افتقر أي من هذه العناصر، فقد تظهر مشاكل مثل الاهتزاز وتآكل الأدوات وضعف جودة السطح بسرعة.
- سرعة دوران عالية مع عزم دوران كافٍ: تساعد سرعة الدوران العالية على الحفاظ على تشكيل الرقائق بشكل صحيح وتقليل مقاومة القطع، بينما يضمن عزم الدوران الكافي قدرة الأداة على الحفاظ على قوى قطع ثابتة تحت الحمل. إذا كانت سرعة الدوران منخفضة جدًا، فقد يصبح القطع غير فعال ويؤدي إلى الاحتكاك، بينما يمكن أن يتسبب عزم الدوران غير الكافي في توقف العملية أو إزالة غير منتظمة للمواد. يسمح الدوران المتوازن جيدًا بالقطع السلس عبر أعماق وظروف تغذية متفاوتة.
- هيكل صلب: يقلل الهيكل الصلب للآلة من الاهتزاز والانحراف والانحناء الهيكلي أثناء القطع، وكلها أسباب شائعة للاهتزازات وضعف جودة السطح. تميل الآلات ذات الهياكل الخفيفة أو ضعيفة التدعيم إلى امتصاص قوى القطع بشكل غير كافٍ، مما يؤدي إلى عدم الاستقرار. يضمن الهيكل الصلب دعم قوى القطع بشكل صحيح، مما يسمح بعمليات تشغيل أكثر قوة وتحكمًا دون التضحية بالدقة.
- نظام الحركة الدقيق: يحدد نظام الحركة مدى دقة وسلاسة تتبع الماكينة لمسارات الأدوات المبرمجة. في عمليات توجيه الألمنيوم، تُعدّ مكونات مثل براغي الكرات، والموجهات الخطية، وأنظمة المؤازرة أو المحركات الخطوية عالية الجودة أساسية. تساعد هذه العناصر في الحفاظ على دقة تحديد المواقع وتقليل الارتداد أو الحركة الميكانيكية أثناء القطع. يضمن نظام الحركة الدقيق معدلات تغذية ثابتة وحركة سلسة للأداة.
اعتبارات العمل
نظرًا لأن الألومنيوم يولّد قوى قطع أعلى من المواد الأكثر ليونة، فإن أدنى حركة لقطعة العمل قد تؤدي إلى رداءة جودة السطح، أو عدم دقة الأبعاد، أو حتى تلف الأداة. يضمن التثبيت المستقر والآمن امتصاص جميع قوى القطع بشكل صحيح بواسطة هيكل الماكينة بدلاً من نقلها إلى قطعة العمل.
- طاولات التفريغ مقابل المشابك الميكانيكية: تُستخدم طاولات التفريغ عادةً في عمليات التوجيه باستخدام الحاسوب (CNC) للخشب والبلاستيك، لكن فعاليتها تتضاءل عند تشغيل الألومنيوم. فرغم أنها توفر إعدادًا سريعًا وسطح عمل نظيفًا، إلا أن أنظمة التثبيت بالتفريغ غالبًا ما تواجه صعوبة في توليد قوة كافية لمقاومة أحمال القطع الجانبية الناتجة أثناء تشغيل الألومنيوم. في المقابل، توفر المشابك الميكانيكية طريقة تثبيت أكثر موثوقية وصلابة للألومنيوم. فمن خلال تثبيت قطعة العمل فعليًا على قاعدة الماكينة، تستطيع المشابك تحمل قوى قطع أعلى وتقليل خطر الحركة أثناء التشغيل.
- منع الاهتزاز والحركة: أي عدم استقرار في قطعة العمل قد يُضخّم اهتزازات القطع، مما يؤدي إلى ظهور علامات اهتزاز، وضعف جودة السطح، وتسارع تآكل الأداة. ولتقليل هذه المخاطر، يجب تثبيت قطعة العمل بالقرب من منطقة القطع قدر الإمكان، مع توزيع قوة التثبيت بالتساوي لتجنب التشوه. كما أن استخدام تصميم تثبيت مناسب، وإضافة ألواح دعم قابلة للاستهلاك، وضمان أسطح تلامس نظيفة ومستوية، كلها عوامل تُسهم في تحسين الاستقرار.
يعتمد نجاح عملية توجيه الألمنيوم باستخدام آلات CNC بشكل كبير على قدرة الآلة على الحفاظ على استقرارها تحت الحمل مع توفير حركة دقيقة ومتحكم بها. من خلال ضمان استيفاء نظام CNC للمتطلبات الأساسية لتصنيع الألمنيوم، يمكن للمشغلين تحسين موثوقية العملية وجودة القطع بشكل ملحوظ. تشكل الآلة المجهزة والمُهيأة بشكل صحيح أساسًا لتوجيه الألمنيوم بكفاءة، مما يتيح أداء قطع أكثر سلاسة ونتائج إنتاج أكثر اتساقًا.
اختيار أداة القطع المناسبة لتوجيه الألمنيوم
يُعدّ اختيار أدوات القطع المناسبة من أهم العوامل في عمليات التوجيه باستخدام الحاسوب (CNC) للألمنيوم. فطبيعة الألمنيوم اللينة والمرنة، بالإضافة إلى ميله لتكوين حواف متراكمة وتوليد الحرارة، تتطلب أدوات متخصصة لتحقيق أفضل النتائج. سواءً كنت تُجري عمليات قطع خشنة، أو عمليات تشطيب، أو نقشًا دقيقًا، فإن مادة الأداة وشكلها ونوعها تؤثر بشكل مباشر على كفاءة القطع، وجودة السطح، وعمر الأداة. ولا يضمن الاختيار الصحيح للأداة أداءً أفضل للقطع فحسب، بل يقلل أيضًا من مشاكل مثل تراكم الحواف، وتآكل الأداة، وضعف جودة السطح.
أداة المواد
يُعد اختيار المادة المناسبة لأدوات القطع أمرًا أساسيًا لتحقيق أداء مثالي في عمليات التشغيل، لا سيما عند العمل مع الألومنيوم. تؤثر خصائص مادة الأداة بشكل مباشر على مقاومتها للتآكل، وتحملها للحرارة، وكفاءتها الإجمالية في قطع الألومنيوم.
- أدوات الكربيد: يُعد الكربيد المادة الأكثر شيوعًا لقطع الألومنيوم نظرًا لصلابته الممتازة ومقاومته للتآكل وقدرته على الحفاظ على حواف قطع حادة. تتحمل أدوات الكربيد درجات حرارة أعلى وتحافظ على دقتها حتى مع سرعات القطع العالية.
- أدوات الفولاذ عالي السرعة (HSS): على الرغم من أنها ليست بنفس متانة الكربيد، إلا أنه يمكن استخدام أدوات الفولاذ عالي السرعة في عمليات تشغيل الألومنيوم الخفيفة والبطيئة. وهي أقل تكلفة، لكنها تتآكل بشكل أسرع، مما يجعلها أقل ملاءمة للتطبيقات عالية الأداء.
هندسة الأدوات
تتطلب الخصائص الفريدة للألمنيوم، مثل ميله إلى تكوين حافة متراكمة (BUE) وقدرته على إنتاج رقائق طويلة، دراسة متأنية لهندسة الأداة لتحقيق النتائج المثلى.
- عدد الشفرات: تُعدّ الأدوات ذات الشفرات الأقل (مثل ذات الشفرتين أو الشفرة الواحدة) مثاليةً للألمنيوم لأنها تُسهّل إخراج الرايش وتقلل من احتمالية إعادة قطعه. أما كثرة الشفرات فقد تؤدي إلى انسداد الأدوات، خاصةً عند العمل بالألمنيوم الذي يُنتج رايشًا طويلًا.
- شكل الأداة: للحصول على قطع أكثر سلاسة، يُفضل استخدام أدوات ذات زاوية ميل أكبر، لأنها تقلل من قوى القطع وتساعد على الحصول على سطح نهائي أنظف. كما أن الحواف الحادة ذات زاوية الميل الموجبة العالية تقلل من ميل المادة للالتصاق بالأداة.
- الطلاءات: يمكن للطلاءات المتخصصة، مثل TiN (نيتريد التيتانيوم)، وTiAlN (نيتريد التيتانيوم والألومنيوم)، أو ZrN (نيتريد الزركونيوم)، أن تعزز عمر الأداة بشكل أكبر من خلال توفير مقاومة أفضل للحرارة، وتقليل الاحتكاك، وتقليل ميل الألومنيوم للالتصاق بالأداة.
نوع الأداة
يؤثر نوع الأداة التي تختارها بشكل كبير على سرعة ودقة وجودة المنتج النهائي. ويعتمد اختيار نوع الأداة المناسبة لتوجيه الألومنيوم باستخدام آلات CNC بشكل كبير على الاحتياجات الخاصة بالمشروع، مثل نوع القطع المطلوب، ومستوى التفاصيل، وكمية المواد المراد إزالتها.
- قواطع التفريز الطرفية: تُستخدم قواطع التفريز الطرفية المصنوعة من الكربيد ذات القاعدة المسطحة والقطع العلوي أو السفلي بشكل شائع في عمليات التوجيه للألمنيوم. تسمح قواطع القطع العلوي بإزالة الرايش بكفاءة، بينما توفر قواطع القطع السفلي تشطيبات سطحية أفضل عن طريق دفع المادة لأسفل داخل قطعة العمل.
- قواطع ذات رأس كروي: تُستخدم قواطع الرأس الكروي بشكل شائع لتحقيق أسطح ناعمة ومنحنية مع الحد الأدنى من علامات الأدوات، وذلك لتشكيل محيط ثلاثي الأبعاد أو عمليات القطع النهائية.
- رؤوس الحفر على شكل حرف V: بالنسبة لأعمال النقش أو الأعمال ذات التفاصيل الدقيقة، توفر رؤوس الحفر على شكل حرف V الدقة بزوايا حادة وهي مثالية للتصاميم التفصيلية أو الكتابة.
حجم أداة القطع
يؤثر حجم أداة القطع على كفاءة القطع، وجودة السطح، وإزالة الرايش، واستقرار عملية التشغيل بشكل عام. تُعد الأدوات الكبيرة مثالية لإزالة المواد بسرعة وللقطع الخشن، بينما تُناسب الأدوات الصغيرة عمليات القطع الدقيقة والتفصيلية والتشطيب. كما يجب اختيار طول الأداة بناءً على سُمك قطعة العمل وعمق القطع لتجنب انحراف الأداة أو انحناءها، مما قد يؤدي إلى قطع غير دقيقة وجودة سطح رديئة.
يُعدّ اختيار أداة القطع المناسبة لتوجيه الألومنيوم باستخدام آلات CNC أمرًا بالغ الأهمية لتحقيق التوازن بين الأداء والكفاءة وعمر الأداة. فباستخدام المادة والشكل والحجم المناسبين للأداة، يستطيع المشغلون تقليل تراكم الحرارة، والحدّ من تآكل الأداة، والحصول على قطع نظيفة ودقيقة. ومن خلال اتخاذ قرارات مدروسة بناءً على الاحتياجات الخاصة لكل مشروع، يمكن للمشغلين زيادة كفاءة التشغيل إلى أقصى حد وتحقيق نتائج فائقة، مع تقليل المشكلات المتعلقة بالأداة مثل التآكل المفرط وضعف جودة السطح.
معايير القطع المثلى لتوجيه الألمنيوم
عند استخدام آلات التوجيه CNC لتشكيل الألومنيوم، يعتمد تحقيق أفضل النتائج الممكنة على اختيار معايير القطع المناسبة. ونظرًا لكون الألومنيوم مادة لينة نسبيًا مقارنةً بالمعادن الأخرى، فإنه يطرح تحديات وفرصًا فريدة في عملية التشغيل. يمكن تشكيل الألومنيوم، نظرًا لليونته النسبية، بسرعات ومعدلات تغذية أعلى، ولكن قد تؤدي الإعدادات غير الصحيحة إلى مشاكل مثل تراكم الحرارة المفرط، أو رداءة جودة السطح، أو تآكل أداة القطع. يُعد فهم هذه المعايير وتحسينها أمرًا أساسيًا لتحقيق نتائج سلسة ودقيقة وفعالة من حيث التكلفة.
سرعة المغزل (RPM)
سرعة دوران المغزل هي سرعة دوران أداة القطع، وتُعدّ من أهم العوامل الحاسمة لتحقيق كفاءة عالية في تشغيل الألومنيوم. نظرًا لانخفاض صلابة الألومنيوم نسبيًا، يُمكن تشغيله بسرعات دوران مغزل أعلى بكثير مقارنةً بالمواد الأكثر صلابة. مع ذلك، يُساعد اختيار سرعة دوران المغزل المثلى على تجنب مشاكل مثل التآكل المفرط للأداة أو ضعف إزالة الرايش. فيما يلي الإرشادات العامة:
- بالنسبة لأدوات الكربيد: تتراوح السرعات عمومًا من 10,000 إلى 24,000 دورة في الدقيقة، اعتمادًا على قطر الأداة وعملية التشغيل.
- بالنسبة لأدوات الفولاذ عالي السرعة: يوصى عمومًا باستخدام سرعات أبطأ (حوالي 6,000 إلى 12,000 دورة في الدقيقة) نظرًا لانخفاض تحمل الحرارة.
- العوامل المؤثرة على السرعة: يؤثر كل من مادة الأداة وقطرها وعمق القطع على سرعة دوران المغزل المثلى. تتطلب الأدوات الأكبر حجماً عادةً سرعات أقل لتجنب ارتفاع درجة الحرارة، بينما يمكن للأدوات الأصغر حجماً التعامل مع سرعات دوران أعلى.
معدل التغذية (IPM)
معدل التغذية هو سرعة حركة أداة القطع عبر المادة على طول المحاور X أو Y أو Z. يسمح معدل التغذية العالي بإزالة المادة بشكل أسرع، ولكنه يتطلب موازنة سرعة دوران المغزل للحفاظ على ظروف القطع المثلى. إذا كان معدل التغذية مرتفعًا جدًا، فقد يؤدي ذلك إلى رداءة جودة السطح، أو تآكل مفرط للأداة، أو حتى كسرها. في المقابل، قد يؤدي معدل التغذية المنخفض جدًا إلى زيادة وقت القطع وارتفاع درجة الحرارة. فيما يلي الإرشادات العامة:
- القطع الخفيفة: بالنسبة للقطع النهائية أو القطع الخفيفة، يتم ضبط معدلات التغذية عادةً في نطاق 100 إلى 300 بوصة في الدقيقة (IPM).
- القطع الثقيلة: بالنسبة لعمليات القطع الخشنة أو القطع الأعمق، يمكن أن تتراوح معدلات التغذية من 50 إلى 100 بوصة في الدقيقة اعتمادًا على حجم أداة القطع وسرعة المغزل وسمك المادة.
- حمل الرقائق: يجب ضبط معدل التغذية للحفاظ على حمل رقائق مثالي لكل سن، مما يساعد على تجنب تآكل الأداة وتحقيق سطح أملس.
عمق القطع
يشير عمق القطع إلى سُمك المادة التي تُزال بواسطة الأداة في تمريرة واحدة. يُحقق هذا المعيار إزالة فعّالة للمادة دون إجهاد الأداة أو الماكينة. في عمليات توجيه الألمنيوم، قد يختلف عمق القطع اختلافًا كبيرًا تبعًا لسُمك المادة وقوة الأداة. في عمليات التخشين، يُمكن إجراء قطع أعمق، بينما يجب أن تكون قطع التشطيب عادةً أقل عمقًا للحفاظ على جودة عالية لسطح التشطيب. فيما يلي الإرشادات العامة:
- التخشين: يمكن أن يتراوح عمق القطع عادةً من 0.25 بوصة إلى 0.75 بوصة، اعتمادًا على صلابة الأداة والآلة.
- التشطيب: يفضل إجراء قطع سطحية، عادة ما تكون في نطاق 0.05 بوصة إلى 0.2 بوصة، لتحقيق سطح أملس وتجنب انحراف الأداة.
- العوامل: تلعب صلابة الآلة وحجم الأداة أدوارًا مهمة في تحديد مدى عمق القطع الذي يمكن إجراؤه دون المساس بالدقة.
حمولة الرقائق (لكل سن)
حمولة الرايش هي كمية المادة التي تزيلها كل حافة قاطعة في كل دورة للأداة. وهي مرتبطة ارتباطًا مباشرًا بمعدل التغذية وسرعة دوران المغزل، وتلعب دورًا أساسيًا في ضمان كفاءة القطع ومنع تلف كل من الأداة والمادة. تمنع حمولة الرايش المثلى مشاكل مثل انحراف الأداة، وتوليد الحرارة الزائدة، وضعف جودة السطح. فيما يلي الإرشادات العامة:
- بالنسبة لأدوات الكربيد: يتراوح الحمل النموذجي للرقائق لأدوات الكربيد من 0.001 بوصة إلى 0.003 بوصة لكل سن، اعتمادًا على قطر الأداة والتطبيق.
- بالنسبة لأدوات HSS: تكون أحمال الرقائق بشكل عام أقل قليلاً، حوالي 0.001 بوصة إلى 0.002 بوصة لكل سن.
- أهمية الحفاظ على حمل الرقائق: يضمن حمل الرقائق المناسب أن تكون الأداة منخرطة بشكل كافٍ لإزالة المواد بكفاءة دون أن تتعرض للحمل الزائد، مما يساعد على إطالة عمر الأداة وتقليل المشكلات المتعلقة بالاحتكاك.
سائل القطع والتبريد
على الرغم من أن الألومنيوم أقل عرضة لتراكم الحرارة من المعادن الصلبة، إلا أن سوائل القطع وأنظمة التبريد تظل مهمة في التحكم بالحرارة، وتحسين جودة السطح، وإطالة عمر الأداة. يساعد التبريد الفعال على منع التشوه الحراري للمادة والأداة، مع ضمان إزالة الرقائق بكفاءة.
- سوائل التبريد: تُستخدم سوائل التبريد القابلة للذوبان في الماء أو أنظمة نفخ الهواء بشكل شائع في عمليات تشكيل الألومنيوم. يُمكن أن يُحسّن استخدام سائل التبريد المناسب سرعات القطع وجودة الأسطح عن طريق تقليل الاحتكاك والحرارة.
- القطع الجاف: في بعض الحالات، يمكن استخدام القطع الجاف مع إزالة الرقائق بشكل صحيح، ولكن هذا غالبًا ما يؤدي إلى زيادة تآكل الأداة وانخفاض جودة التشطيب في التطبيقات عالية السرعة.
تعتمد عملية تشكيل الألومنيوم الناجحة على الاختيار الدقيق لمعايير القطع التي تتوافق مع خصائص المادة والنتيجة المرجوة. يضمن المزيج الأمثل من سرعة دوران المغزل، ومعدل التغذية، وعمق القطع، وحمل الرايش، وتقنيات التبريد، إزالة سلسة للمادة، وتشطيبات سطحية عالية الجودة، وعمرًا أطول للأداة. من خلال ضبط هذه المعايير بدقة بناءً على المتطلبات الخاصة بجزء الألومنيوم وقدرات نظام التحكم الرقمي الحاسوبي (CNC)، يمكن للمشغلين تحقيق أداء مثالي في عملية التشكيل مع تقليل التكاليف وتجنب مشاكل مثل التآكل المفرط للأداة أو ضعف دقة الأبعاد.
استراتيجيات مسار الأدوات ونصائح البرمجة
تُعدّ استراتيجيات مسار الأدوات الفعّالة والبرمجة الدقيقة أساسيتين لتحقيق نتائج عالية الجودة عند استخدام آلات التوجيه CNC لتشكيل الألمنيوم. يُمثّل الألمنيوم، بطبيعته اللينة نسبيًا والمرنة، تحديات فريدة، مثل إدارة تراكم الحرارة، ومنع تآكل الأدوات، وضمان سطح أملس. من خلال اختيار استراتيجيات مسار الأدوات وتقنيات البرمجة المناسبة، يُمكن للمشغلين تحسين معدلات إزالة المواد، وتقليل إجهاد الماكينة، وإطالة عمر الأدوات.
التطهير التكيفي مقابل الطحن التقليدي
يُعدّ كلٌّ من التطهير التكيفي والطحن التقليدي استراتيجيتين متميزتين لمسار الأدوات تُستخدمان في التصنيع باستخدام الحاسوب (CNC). ولكلٍّ منهما مزاياها الخاصة التي تعتمد على التطبيق ونوع المادة المراد تشكيلها.
- التنظيف التكيفي: تستخدم هذه التقنية مسار أداة يتغير فيه مقدار القطع تبعًا لشكل المادة المراد إزالتها. ويحافظ هذا الأسلوب على حمولة ثابتة من الرايش على كامل الأداة، مما يؤدي إلى إزالة أكثر كفاءة للمادة. يُعد التنظيف التكيفي مثاليًا لعمليات التشغيل الخشن في الألومنيوم، حيث يسمح بإجراء قطع أعمق ومعدلات تغذية أعلى مع تقليل إجهاد الأداة وتراكم الحرارة.
- الطحن التقليدي: يتضمن الطحن التقليدي القطع بالطريقة المعتادة، حيث تتحرك أداة القطع في الاتجاه المعاكس لتغذية المادة. تُستخدم هذه التقنية عادةً للقطع الضحلة أو عند الحاجة إلى تشطيب سطحي محدد. ومع ذلك، فإنها غالبًا ما تولد حرارة أكبر وتآكلًا أكبر للأداة مقارنةً بالطحن التكيفي، خاصةً عند العمل مع مواد لينة مثل الألومنيوم.
- نصيحة برمجية: استخدم التنظيف التكيفي لعمليات التخشين والعمليات عالية السرعة، والطحن التقليدي لعمليات القطع النهائية حيث يلزم تقليل تلامس الأداة.
تسلق الطحن مقابل الطحن التقليدي
تعتبر عملية الطحن الصاعدة والطحن التقليدي نوعين من استراتيجيات الطحن التي تحدد اتجاه حركة الأداة بالنسبة لاتجاه التغذية.
- الطحن الصاعد: في الطحن الصاعد، تدور أداة القطع في نفس اتجاه حركة التغذية، مما يعني أن أداة القطع تلامس المادة من أسمك نقطة إلى أرق نقطة فيها. يقلل هذا الأسلوب من قوى القطع وتآكل الأداة، كما يوفر إزالة أفضل للرقائق، وهو أمر مفيد بشكل خاص عند تشكيل الألومنيوم.
- الطحن التقليدي: في الطحن التقليدي، تتحرك أداة القطع عكس اتجاه تغذية المادة، أي أنها تدخل المادة من أرق نقطة وتخرج من أسمك نقطة. ورغم أن هذه الطريقة توفر تحكمًا أفضل في بعض العمليات، إلا أنها تولد عادةً حرارة وقوى قطع أكبر، مما قد يؤدي إلى تآكل أسرع للأداة وتشوه محتمل في قطعة العمل.
- نصيحة برمجية: عند تشكيل الألومنيوم، استخدم الطحن الصاعد لإزالة المواد بشكل أفضل، خاصة في العمليات عالية السرعة، لأنه يساعد على تقليل تراكم الحرارة ويوفر قطعًا أكثر سلاسة.
تقنيات الدخول والخروج
تُعد هذه التقنيات مهمة بشكل خاص عند تشكيل المعادن اللينة مثل الألومنيوم، والتي تكون عرضة لتراكم الحرارة والتصاق المواد بالأداة.
- تقنيات الدخول: يتضمن الدخول الحلزوني دخول الأداة في المادة بحركة حلزونية، مما يقلل من تأثيرها على الأداة والمادة. وهو فعال بشكل خاص للثقوب أو التجاويف العميقة، حيث يمنع انحراف الأداة ويقلل من قوى القطع في بداية القطع. أما الدخول المنحدر فيتضمن دخول الأداة تدريجيًا في المادة على طول مسار مائل، مما يقلل من حمل القطع الأولي. وهو مثالي للقطع الضحلة ويسمح بدخول سلس ومتحكم فيه.
- تقنيات الخروج: في الخروج الخطي، تخرج الأداة من المادة في خط مستقيم. يُستخدم هذا الأسلوب غالبًا عند إجراء تعديلات طفيفة أو عند إنهاء القطع. أما الخروج الحلزوني، فيتضمن تراجع الأداة تدريجيًا بحركة حلزونية، مما يُساعد على تقليل خطر تكوّن النتوءات أو التسبب في تآكل مفرط للأداة.
- نصيحة برمجية: استخدم مدخلًا حلزونيًا أو منحدرًا للقطع العميقة والتشغيل الدقيق، واستراتيجيات خروج خطية أو حلزونية لضمان أسطح ناعمة وخالية من النتوءات عند إنهاء القطع.
تجنب أخطاء البرمجة الشائعة
يُعدّ البرمجة السليمة أساسية لضمان كفاءة عمليات توجيه الألمنيوم وإنتاج قطع عالية الجودة. إليك بعض أخطاء البرمجة الشائعة التي يجب تجنبها:
- سرعات القطع العالية جدًا: على الرغم من إمكانية تشكيل الألومنيوم بسرعات عالية، إلا أن السرعات المفرطة في القطع قد تؤدي إلى تآكل مبكر للأداة، وضعف جودة السطح، وتراكم حرارة زائدة. لذا، احرص دائمًا على ضبط سرعة دوران المغزل وفقًا لحجم الأداة، وسُمك المادة، وعملية القطع. اتبع إرشادات الشركة المصنعة للحصول على سرعات القطع المثلى.
- اختيار مسار أداة غير صحيح: قد يؤدي اختيار استراتيجية مسار أداة خاطئة، كاستخدام الطحن التقليدي بدلاً من التفريغ التكيفي، إلى انخفاض معدلات إزالة المواد، وإجهاد غير ضروري للأداة، وانخفاض الدقة. اختر استراتيجية مسار الأداة المناسبة بناءً على مهمة التشغيل المحددة، كالتفريغ التكيفي للتشغيل الخشن والطحن التقليدي للتشطيب.
- زيادة تحميل الأداة: قد يؤدي استخدام خطوة قطع كبيرة جدًا أو خطوة تنازلية كبيرة جدًا للأداة إلى قوى قطع مفرطة، وانحراف الأداة، وضعف جودة السطح، خاصةً عند تشغيل مواد لينة كالألومنيوم. حافظ على قيم خطوة القطع المناسبة وفقًا لحجم الأداة وصلابة الماكينة. استخدم خطوات قطع أكبر للتشغيل الخشن، وخطوات قطع أصغر للتشطيب لتحسين جودة السطح.
- عدم مراعاة تآكل الأداة: قد يؤدي عدم تعديل مسارات الأدوات لمراعاة تآكلها إلى قطع غير دقيقة، وتشطيبات رديئة، وتلف الأداة في نهاية المطاف. لذا، يُنصح بفحص حالة الأداة بانتظام، وتعديل معايير مسارها، أو استبدالها بأداة جديدة عند الضرورة.
- نصيحة برمجية: قم دائمًا بمحاكاة مسارات الأدوات في برنامج CNC الخاص بك قبل تشغيل العملية الفعلية للتحقق من المشكلات المحتملة مثل تصادم الأدوات، والتغذية غير الصحيحة، وقوى القطع.
يُساعد إتقان استراتيجيات مسار الأدوات وتقنيات البرمجة على تحقيق نتائج مثالية في عمليات تشكيل الألمنيوم باستخدام آلات CNC. فمن خلال الاستفادة من استراتيجيات مثل التخليص التكيفي، والطحن الصاعد، وطرق الدخول والخروج الصحيحة، يُمكن للمشغلين تعزيز كفاءة التشغيل، وتقليل تآكل الأدوات، وتحسين جودة الأسطح. بالإضافة إلى ذلك، يضمن تجنب أخطاء البرمجة الشائعة سلاسة العمليات ونتائج أكثر قابلية للتنبؤ. عند تشكيل الألمنيوم باستخدام آلات CNC، يُعد التخطيط الدقيق لمسار الأدوات وبرمجته عنصرين أساسيين لزيادة الإنتاجية إلى أقصى حد، وضمان الدقة، وإنتاج قطع عالية الجودة وفعالة من حيث التكلفة.
تحسين تشطيب السطح
يُعدّ الحصول على سطح نهائي عالي الجودة أحد أهم جوانب تشكيل الألمنيوم باستخدام تقنية التوجيه CNC، إذ يؤثر بشكل مباشر على مظهر المنتج النهائي ووظائفه. فالسطح الأملس لا يُحسّن المظهر الجمالي للقطعة فحسب، بل يُعزز أدائها أيضًا من خلال تقليل الاحتكاك، ومنع التآكل، وضمان ملاءمة أفضل عند التجميع. مع ذلك، يتطلب تحقيق هذا السطح النهائي الأمثل أكثر من مجرد اختيار الأداة المناسبة؛ إذ يشمل موازنة دقيقة لمعايير القطع، واستراتيجيات مسار الأداة، وأساليب المعالجة اللاحقة. ومن خلال فهم هذه الاستراتيجيات وتطبيقها، يستطيع المصنّعون ضمان أن قطع الألمنيوم التي ينتجونها تُلبي أعلى معايير الجودة والدقة.
تقليل تكوّن النتوءات
النتوءات هي بروزات غير مرغوب فيها من المادة تتشكل على طول حواف أو ثقوب القطعة أثناء عملية التصنيع. لا تؤثر هذه النتوءات على جودة سطح القطعة فحسب، بل تؤثر أيضًا على وظائفها ومظهرها الجمالي. تساعد الاستراتيجيات الفعالة للحد من تشكل النتوءات على الحصول على حواف نظيفة ودقيقة.
- استخدم أدوات حادة وعالية الجودة: استخدم دائمًا أدوات حادة مصنوعة من الكربيد أو مطلية لضمان قطع نظيفة ودقيقة. استبدل الأدوات عند تلفها لمنعها من إنتاج نتوءات زائدة.
- اضبط معايير القطع: خفّض معدل التغذية قليلاً واستخدم سرعات قطع متوسطة لتجنب توليد حرارة زائدة تُسهم في تكوّن النتوءات. في بعض العمليات، يُمكن تقليل النتوءات باستخدام عمق قطع أكبر قليلاً، مما يسمح بقص المادة بشكل نظيف.
- استراتيجيات مسار الأدوات المُحسّنة: استخدم الطحن الصاعد بدلاً من الطحن التقليدي، حيث أن الطحن الصاعد يولد حرارة أقل ويقلل من تكوين النتوءات على طول حواف القطع.
تقنيات التمريرة النهائية
تُعدّ عملية التشطيب النهائية أساسيةً للحصول على سطح أملس وعالي الجودة على الألومنيوم. تعمل هذه العملية على تحسين سطح القطعة، مما يضمن إزالة العيوب الناتجة عن عمليات التشطيب الخشنة وتحقيق التشطيب المطلوب.
- تمريرات خفيفة: تضمن تمريرة التشطيب الضحلة (عادةً بعمق 0.05 إلى 0.2 بوصة) قطع المادة بأقل قدر من التشويش على السطح، مما يمنع حدوث خدوش عميقة أو انحراف الأداة. كما تمنع القطع الضحلة تآكل الأداة وتساعد في الحصول على سطح أملس.
- الخطوة الدقيقة: استخدم خطوة أصغر (عادةً 5-10٪ من قطر الأداة) لعمليات التشطيب للتخلص من علامات الأداة وضمان نسيج سطح موحد.
- تمريرات متعددة: بالنسبة للأسطح المعقدة، فإن إجراء تمريرات متعددة مع تقليل التداخل يضمن الحصول على لمسة نهائية أدق مع الحفاظ على استقرار الأداة.
- زيادة سرعة الدوران للتشطيب: قم بزيادة سرعة دوران المغزل أثناء عمليات التشطيب لتحقيق معدلات إزالة مواد أفضل وسطح أكثر نعومة. يمكن تشكيل الألومنيوم، كونه مادة لينة نسبيًا، بسرعات عالية دون تآكل ملحوظ للأداة أو تراكم حرارة.
خيارات ما بعد المعالجة
على الرغم من أن التصنيع باستخدام الحاسوب (CNC) يُتيح الحصول على تشطيبات سطحية ممتازة للألمنيوم، إلا أنه لا تزال هناك حالات تتطلب معالجة لاحقة إضافية لتحسين مظهر القطعة وأدائها. يمكن استخدام طرق المعالجة اللاحقة لزيادة نعومة الأسطح، وإزالة أي نتوءات متبقية، أو إضافة طبقة واقية.
- إزالة النتوءات: طرق يدوية لإزالة النتوءات والحواف الحادة بعد التشغيل الآلي. هذه العملية تتطلب جهدًا كبيرًا، لكنها فعالة للكميات الصغيرة أو الأجزاء الدقيقة. أما للكميات الكبيرة أو للحصول على نتائج أكثر تجانسًا، فيمكن استخدام معدات إزالة النتوءات الآلية لإزالة النتوءات من حواف الأجزاء وتنعيم أي مناطق خشنة.
- التجليخ أو التلميع: بالنسبة للأجزاء التي تتطلب سطحًا عالي الجودة يشبه المرآة، يمكن استخدام التجليخ أو التلميع باستخدام مواد كاشطة دقيقة أو مركبات تلميع لتحقيق النتائج المرجوة. ويُستخدم هذا الأسلوب غالبًا للأجزاء أو المكونات الزخرفية التي تتطلب مستويات عالية من جودة السطح.
- عملية الأنودة لتحسين المظهر والمتانة: الأنودة هي عملية كيميائية كهربائية تعمل على زيادة سماكة طبقة الأكسيد الطبيعية على الألومنيوم، مما يحسن مقاومة التآكل وصلابة السطح والمظهر. كما يمكنها إضافة لون إلى قطع الألومنيوم.
يتطلب تحسين جودة أسطح الألمنيوم أثناء تشكيله باستخدام آلات CNC اتباع نهج شامل يتضمن اختيارًا دقيقًا للأدوات، وضبطًا دقيقًا لمعايير القطع، واستراتيجيات مدروسة لمسار القطع. إن تقليل تكوّن النتوءات، وتحسين القطع النهائي باستخدام عمليات التشطيب المناسبة، وتطبيق تقنيات ما بعد المعالجة مثل إزالة النتوءات والتلميع والطلاء، من شأنه أن يُحسّن بشكل ملحوظ الجودة الإجمالية للقطعة. بتطبيق هذه الأساليب، لا يستطيع المشغلون تحسين المظهر الجمالي لقطع الألمنيوم فحسب، بل يُحسّنون أيضًا متانتها ووظائفها. مع المزيج الأمثل من الاستراتيجيات، يصبح الحصول على سطح أملس وعالي الجودة في تشكيل الألمنيوم أمرًا فعالًا وقابلًا للتحقيق.
اعتبارات السلامة في توجيه الألومنيوم باستخدام آلات CNC
عند استخدام آلات التوجيه CNC لتشكيل الألمنيوم، يجب أن تكون السلامة أولوية قصوى. فرغم سهولة تشكيل الألمنيوم نسبيًا مقارنةً بالمعادن الصلبة، إلا أن العملية تتطلب التزامًا صارمًا ببروتوكولات السلامة لحماية المشغلين، والحفاظ على أداء الآلة، ومنع الحوادث. ولا تقتصر إجراءات السلامة المناسبة على حماية المشغلين من الإصابات فحسب، بل تضمن أيضًا طول عمر المعدات والحفاظ على معايير عالية الجودة في عمليات التشغيل.
إدارة الرقائق ومخاطر الحريق
تضمن الإدارة السليمة لرقائق الألومنيوم بيئة عمل آمنة ونظيفة وفعالة عند استخدام آلات التوجيه CNC لتشكيل الألومنيوم. رقائق الألومنيوم حادة وخفيفة الوزن، ويمكن أن تتراكم بسرعة، مما يشكل مخاطر محتملة على أداء الآلة وسلامة المشغل. علاوة على ذلك، فإن رقائق الألومنيوم، خاصةً عند اختلاطها ببعض سوائل القطع أو المبردات، قد تكون شديدة الاشتعال، مما يزيد من خطر نشوب الحرائق في حال عدم التعامل معها بشكل صحيح.
- أنظمة إزالة الرقائق: يجب تطبيق نظام موثوق لإزالة الرقائق من الآلة بسرعة. يمكن استخدام أنظمة النفخ الهوائي، أو أنظمة الشفط، أو السيور الناقلة. يجب فحص هذه الأنظمة بانتظام للتأكد من سلامة عملها ومنع تراكم الرقائق.
- الوقاية من الحرائق: حافظ على منطقة العمل خالية من المواد القابلة للاشتعال، وتأكد من وجود طفايات حريق في مكان قريب، خاصةً عند استخدام سوائل القطع أو مواد التشحيم القابلة للاشتعال. تجنب تراكم الرقائق المعدنية بالقرب من المعدات الكهربائية أو مصادر الحرارة. نظّف الآلة والمنطقة المحيطة بها بانتظام لمنع تراكم غبار الألومنيوم.
التشغيل السليم للآلة
إن ضمان التشغيل السليم للآلة لا يقتصر على سلامة المشغل فحسب، بل يمتد ليشمل إطالة عمر الآلة وتحسين أدائها. فالتشغيل الخاطئ أو الإعداد غير السليم قد يؤدي إلى حوادث وتلف الآلة ونتائج تصنيع دون المستوى المطلوب.
- إعداد الماكينة: قبل البدء بأي عملية تشغيل، تأكد من إعداد جهاز التوجيه CNC بشكل صحيح. يشمل ذلك التأكد من تثبيت جميع الأدوات بإحكام، ومحاذاة قطعة العمل بشكل صحيح، وضبط إعدادات الماكينة (مثل السرعة ومعدل التغذية وعمق القطع). قد يؤدي سوء إعداد الماكينة إلى كسر الأدوات، وتلف قطعة العمل، وحتى إصابة المشغل.
- المراقبة أثناء التشغيل: راقب الآلة بانتظام أثناء التشغيل للتأكد من سير كل شيء بسلاسة. انتبه لأي أصوات أو اهتزازات غير معتادة، أو تآكل في الأدوات، فقد يشير ذلك إلى وجود مشكلة. في حالة حدوث أي خلل، أوقف الآلة فورًا لتجنب المزيد من التلف أو المخاطر.
معدات الحماية الشخصية (PPE)
تساعد معدات الوقاية الشخصية على حماية المشغلين من المخاطر الموجودة في بيئة تشغيل آلات CNC. فبينما صُممت الآلات والأدوات للعمل بكفاءة عالية، فإنها تشكل أيضًا مخاطر محتملة مثل تطاير الحطام، والحواف الحادة، والضوضاء، والحرارة المتولدة أثناء عمليات التشغيل.
- حماية العينين: احرص دائمًا على ارتداء نظارات واقية أو واقيات للوجه لحماية عينيك من الشظايا والرقائق المتطايرة التي قد تُقذف بسرعات عالية أثناء عمليات التشغيل. بالإضافة إلى ذلك، توفر النظارات الواقية ذات الجوانب حماية إضافية في البيئات الخطرة.
- حماية السمع: تُصدر أجهزة التوجيه CNC مستويات ضوضاء عالية، خاصةً عند التشغيل بسرعات عالية. لذا، يُنصح بارتداء وسائل حماية السمع، مثل سدادات الأذن أو واقيات الأذن، لحماية السمع من التلف الناتج عن التعرض المطول لمستويات الضوضاء العالية.
- القفازات: يجب ارتداء قفازات واقية عند التعامل مع الأدوات أو القطع الحادة لتجنب الجروح والخدوش. مع ذلك، يجب خلع القفازات أثناء تشغيل الآلة لتجنب خطر انحشارها في الأجزاء المتحركة.
- حماية الجهاز التنفسي: في الحالات التي قد يتطاير فيها غبار أو رقائق الألومنيوم في الهواء، كما هو الحال أثناء عمليات الطحن أو الصنفرة، يجب ارتداء قناع للغبار أو جهاز تنفس. يساعد ذلك على حماية العاملين من استنشاق الجزيئات الضارة التي قد تسبب مشاكل تنفسية مع مرور الوقت.
في عمليات توجيه الألمنيوم باستخدام آلات CNC، يُعدّ ضمان بيئة عمل آمنة بنفس أهمية تحقيق قطع دقيقة وعالية الجودة. من خلال معالجة عوامل السلامة الرئيسية، يستطيع المشغلون الحدّ من المخاطر المرتبطة بتشكيل الألمنيوم وحماية أنفسهم والمعدات ومكان العمل. تساهم الصيانة الدورية والالتزام ببروتوكولات السلامة واستخدام معدات الحماية الشخصية المناسبة في عملية تشكيل أكثر أمانًا وكفاءة. من خلال التركيز الشديد على السلامة، يستطيع المصنّعون تحسين كلٍّ من الإنتاجية ورفاهية العاملين، مما يضمن طول عمر المعدات وجودة المنتجات النهائية.
نصائح عملية للمبتدئين في توجيه الألومنيوم باستخدام آلات CNC
تُتيح تقنية التوجيه باستخدام الحاسوب (CNC) للألمنيوم إمكانيات واسعة، ولكن كمبتدئ، إليك بعض النصائح الأساسية التي تُساعدك على تجنب الأخطاء الشائعة، وضمان السلامة، وتحقيق نتائج عالية الجودة. على الرغم من سهولة تشكيل الألمنيوم مقارنةً بالمعادن الأخرى، إلا أنه لا يزال يتطلب دقةً واهتمامًا بالتفاصيل. قد تؤدي الأخطاء البسيطة في المراحل الأولى إلى رداءة سطح القطع، أو تآكل الأدوات، أو حتى تلف قطعة العمل. ستساعدك النصائح التالية على البدء بثقة وتحسين نتائجك مع مرور الوقت.
ابدأ بسبائك الألومنيوم الأكثر ليونة
كمبتدئ، يُنصح بالبدء بسبائك الألومنيوم الأكثر ليونة مثل 6061 أو 1050. فهذه السبائك أسهل في التشكيل وأكثر مرونة، مما يمنحك هامشًا أكبر للخطأ أثناء تعلمك العملية. كما أن السبائك الأكثر ليونة أقل عرضة للتسبب في تآكل الأدوات أو عيوب السطح، مما يسمح لك بالتركيز على إتقان أسلوبك دون الحاجة إلى القلق بشأن التحديات الخاصة بكل مادة.
استخدم إعدادات متحفظة وقم بالتعديل تدريجياً
يُعدّ البدء بمعايير قطع متحفظة أمرًا أساسيًا لتجنب الأخطاء وضمان سلاسة العملية. فرغم قدرة آلات CNC على العمل بسرعات عالية وبقوة قطع كبيرة، يُنصح المبتدئون بالبدء بمعدلات تغذية أبطأ، وسرعات دوران متوسطة، وقطع سطحية. وبمجرد اكتساب الخبرة، يُمكن زيادة هذه المعايير تدريجيًا لتحسين الكفاءة دون المساس بجودة السطح.
- معدل التغذية: ابدأ بمعدل تغذية معتدل لضمان عدم تحميل الأداة فوق طاقتها.
- سرعة دوران المغزل: بالنسبة للألمنيوم اللين، استخدم سرعة دوران المغزل بين 10,000 إلى 15,000 دورة في الدقيقة لمنع ارتفاع درجة الحرارة.
- عمق القطع: ابدأ بعمق قطع ضحل لتجنب التآكل المفرط للأداة والأخطاء المحتملة.
فحص الأدوات بانتظام بحثًا عن التآكل
يُعدّ تآكل الأدوات أمرًا لا مفر منه، خاصةً عند تشكيل الألومنيوم، مما قد يؤدي إلى انخفاض كفاءة القطع وضعف جودة السطح. لذا، يُنصح بفحص الأدوات بانتظام بحثًا عن علامات التآكل، مثل الحواف الباهتة أو تراكم الألومنيوم عليها. فالأدوات الباهتة تُؤدي إلى رداءة جودة السطح، وزيادة الحرارة، وقد تُسبب حتى كسر الأداة.
- فحص حالة الأدوات: قبل كل مهمة، افحص حواف القطع وتأكد من أن الأدوات حادة ونظيفة.
- استبدل الأدوات البالية على الفور: إذا بدت الأداة بالية أو تالفة، فاستبدلها قبل أن تؤثر على جودة القطع.
حافظ على نظافة الجهاز وصيانته بشكل جيد
تعمل آلة التوجيه CNC النظيفة والمُصانة جيدًا بكفاءة أعلى وتُنتج نتائج أفضل. نظّف الآلة بانتظام لمنع تراكم رقائق الألومنيوم في مسار الأداة، وأنظمة التبريد، أو المكونات الأخرى. بالإضافة إلى النظافة، تُسهم الصيانة الدورية، مثل تشحيم الأجزاء المتحركة، وفحص المكونات للتأكد من عدم وجود أجزاء مفكوكة، وإعادة معايرة الآلة، في منع الأخطاء وتحسين دقة التشغيل.
- إزالة الرقائق: تأكد من إزالة الرقائق من الماكينة أثناء التشغيل وبعده. قد يؤدي تراكم الرقائق إلى ارتفاع درجة الحرارة أو انخفاض كفاءة القطع.
- الصيانة الدورية: افحص مكونات الآلة بانتظام للتأكد من عدم وجود تآكل أو شد أو محاذاة. سيساعدك هذا على تجنب الأعطال المفاجئة وتحسين الأداء على المدى الطويل.
قطع تجريبية قبل بدء الإنتاج الكامل
من أفضل الممارسات للمبتدئين إجراء عمليات قطع تجريبية على مواد خردة قبل الانتقال إلى الإنتاج الكامل. تضمن هذه التجارب صحة معايير القطع، وإعدادات الأدوات، ومعالجة المواد، مما يمنع الأخطاء المكلفة أو تلف قطع العمل.
- إعدادات الاختبار: قم بإجراء قطع صغيرة على خردة الألومنيوم للتحقق من معدلات التغذية وسرعات المغزل ودقة مسار الأداة.
- اضبط حسب الحاجة: إذا أسفرت عملية القطع التجريبية عن نتائج غير مرغوب فيها مثل الحواف الخشنة أو الأبعاد غير الصحيحة، فقم بضبط إعداداتك قبل المتابعة في التشغيل الكامل.
يُعدّ اكتساب عادات جيدة منذ البداية مفتاح النجاح طويل الأمد في تشكيل الألمنيوم باستخدام آلات CNC. باختيار سبائك ألمنيوم أكثر ليونة، واستخدام إعدادات مُحكمة، وفحص الأدوات بانتظام، والحفاظ على نظافة مكان العمل، وإجراء عمليات قطع تجريبية باستمرار، يستطيع المبتدئون تقليل الأخطاء وبناء أساس متين لمشاريع أكثر تقدماً. مع اكتساب الخبرة والثقة، ستتمكن من تجربة تقنيات تشغيل أكثر تعقيداً وسبائك ألمنيوم مختلفة، مما يُحسّن مهاراتك وجودة عملك.
تلخيص
يتطلب تشكيل الألمنيوم باستخدام تقنية التوجيه CNC توازنًا دقيقًا بين قدرات الماكينة، واختيار الأدوات، ومعايير القطع، واستراتيجيات البرمجة، وذلك للتغلب على تحديات مثل تراكم الحرارة، وتآكل الأدوات، وإزالة الرايش، والاهتزاز، وجودة سطح التشطيب. على الرغم من سهولة تشكيل الألمنيوم نسبيًا مقارنةً بالمعادن الصلبة، إلا أن تحقيق نتائج متسقة وعالية الجودة يعتمد على تطبيق أفضل الممارسات في جميع مراحل العملية، بما في ذلك التخطيط السليم لمسار الأداة، وتثبيت قطعة العمل بثبات، والتشغيل الآمن، وتقنيات التشطيب المناسبة. باستخدام أدوات مختارة بعناية، ومعايير مُحسّنة، وعادات تشغيل منضبطة، يستطيع المشغلون تحسين الكفاءة، وتقليل الأخطاء، وإنتاج قطع ألمنيوم دقيقة وموثوقة لمجموعة واسعة من التطبيقات. تابع قراءة " كيف أتجنب ارتفاع درجة الحرارة عند تشكيل المعادن باستخدام تقنية التوجيه CNC؟ " لتقليل تراكم الحرارة وآثارها السلبية بشكل ملحوظ.
بالنسبة للمصنّعين أو المشغلين الذين يعملون في مجال توجيه الألمنيوم باستخدام آلات CNC، يُنصح بشدة باستشارة خبراء متخصصين في تشغيل آلات CNC أو مصنّعي المعدات لضمان الحصول على الحل الأمثل والأكثر كفاءة لتلبية احتياجات الإنتاج المحددة. تُعدّ AccTek CNC شركة رائدة في تصنيع أجهزة توجيه CNC، حيث تُقدّم مجموعة واسعة من طرازات الآلات المصممة لتلبية متطلبات التطبيقات المتنوعة، بدءًا من مهام التشغيل القياسية وصولًا إلى متطلبات الإنتاج الأكثر تخصصًا وتخصيصًا. بفضل خبرتها الفنية العالية وتكوينات معداتها المرنة، تُساعد AccTek CNC المستخدمين على اختيار أو تصميم حلول CNC تُحسّن استقرار التشغيل، وتعزز الكفاءة، وتحقق جودة سطح أفضل. من خلال العمل عن كثب مع مُزوّد معدات موثوق مثل AccTek CNC، يُمكن للمستخدمين الحصول على إرشادات أكثر دقة ودعم طويل الأمد، مما يضمن تحقيق نتائج متسقة وعالية الجودة في عمليات توجيه CNC.